宜宾地区钢结构工程材料选型与金属加工工艺要点
日期:2026-09-22
标签:钢结构工程,装配式建筑,金属加工,宜宾制造
在宜宾及川南地区,钢结构工程正从传统的厂房、仓库向多高层装配式建筑、大跨度公共设施延伸。材料选型是否匹配当地气候与运输条件,金属加工工艺能否控制变形与焊缝质量,直接决定项目的安全冗余和综合造价。作为深耕宜宾制造的从业者,我们结合本地项目经验,梳理出以下技术要点。
一、材料选型:从气候与荷载倒推牌号
宜宾夏季高温多雨、冬季阴冷潮湿,空气中酸性沉降物对钢材耐蚀性提出更高要求。选材不能只看强度指标,需同步考虑冲击韧性与耐大气腐蚀性能。
- Q355B:适用于大多数工业厂房与物流仓库,性价比高,但需配套热镀锌或高等级涂层。
- Q355NH:耐候钢,适合沿江、化工园区等腐蚀环境,裸用时可形成稳定锈层,减少后期维护。
- Q460C:用于大跨度桁架、重载吊车梁,强度提升可减薄截面,但焊接工艺需同步升级。
对于装配式建筑中的梁柱节点,优先选用Z向性能钢板(如Q355B-Z15),避免厚度方向撕裂。宜宾本地多个项目曾因忽略Z向性能导致节点焊接后出现层状撕裂,返工成本极高。
二、金属加工工艺:切割与焊接的精度控制
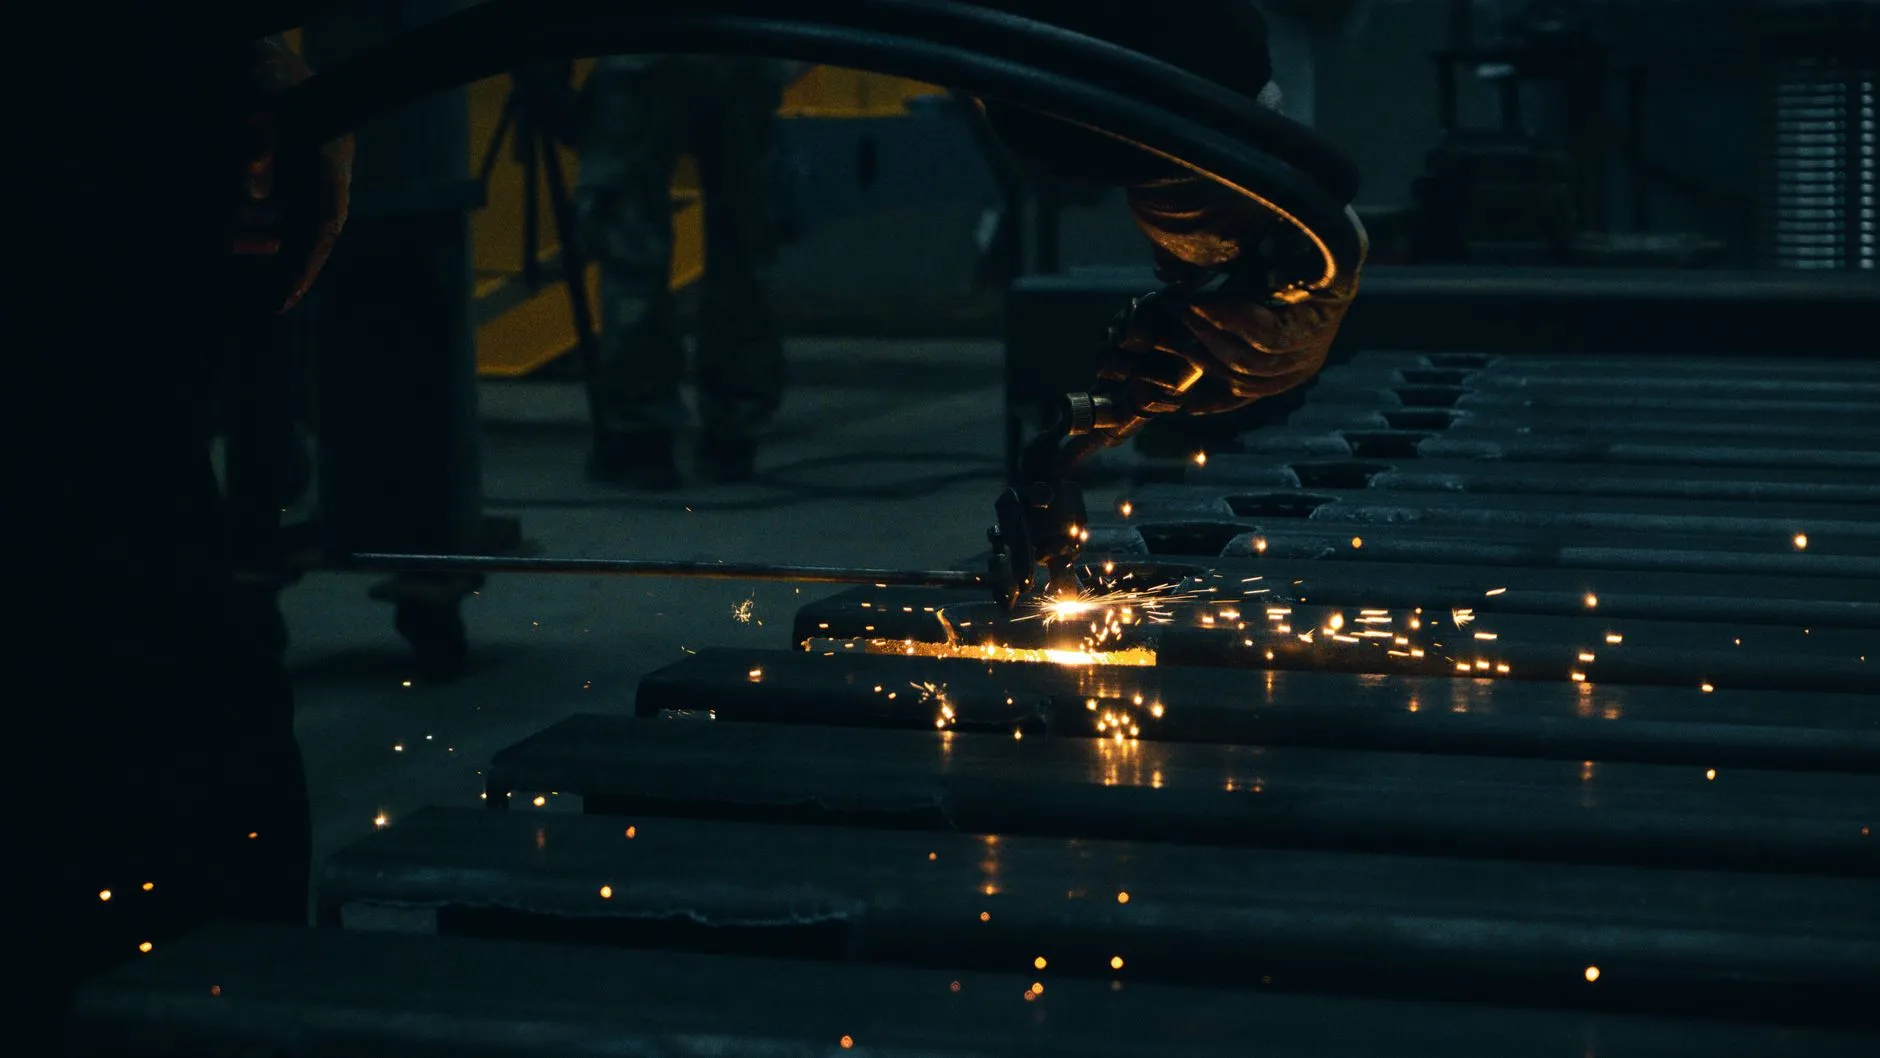
金属加工环节中,切割精度直接影响装配间隙。数控等离子切割适用于中厚板,但热影响区需打磨;激光切割精度可达±0.2mm,适合薄板与节点板批量下料。宜宾制造企业近年逐步引入火焰切割+自动坡口一体机,效率提升约30%。
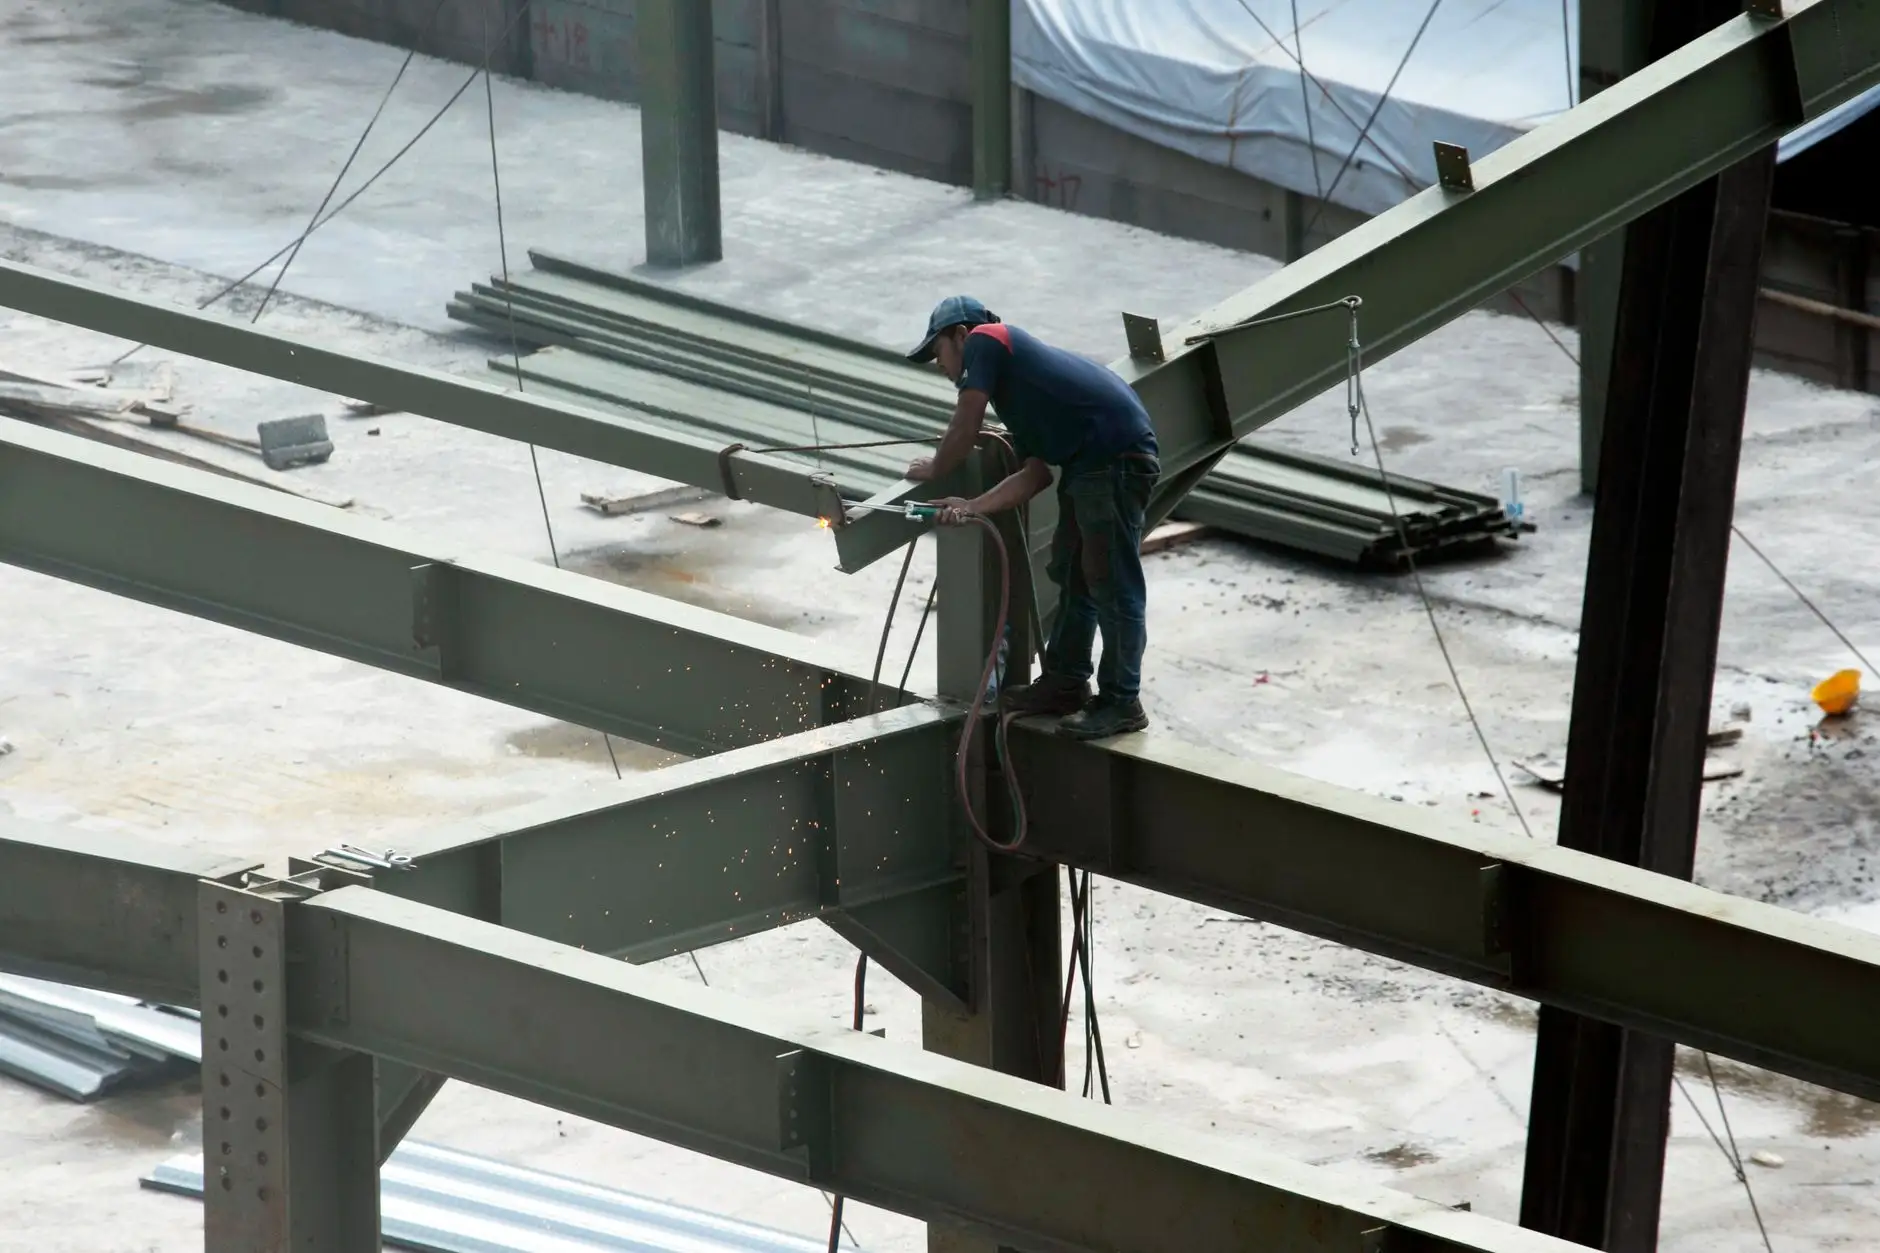
焊接是钢结构工程的核心。CO₂气体保护焊在川南地区应用最广,但风速超过2m/s时需搭设防风棚,否则气孔率显著上升。对于厚板,推荐埋弧焊打底+CO₂盖面组合工艺,熔深稳定且飞溅少。焊后需进行超声波探伤,一级焊缝合格率应控制在98%以上。
实操建议:变形控制三要素
- 对称施焊:长焊缝采用分段退焊,每段长度200-300mm。
- 反变形预留:根据板厚预留1/1000-2/1000的预拱度。
- 刚性固定:配合马板与楔铁,减少角变形。
三、数据对比:不同选型方案的经济性
以宜宾某多层装配式建筑为例,柱网8m×8m,对比两种方案:
- 方案A:Q355B热轧H型钢+热镀锌,初期成本约8200元/吨,维护周期8年。
- 方案B:Q355NH耐候钢+免涂装,初期成本约9600元/吨,维护周期15年以上。
按全生命周期计算,方案B在15年内可节省维护费用约18%-22%,且减少停产损失。对于宜宾沿江或高湿区域,耐候钢的综合优势更明显。
钢结构工程的选型与加工没有“万能公式”,需要结合项目所在地的气候、运输半径和加工能力综合判断。宜宾制造的优势在于贴近川南市场,能够快速响应现场变更与补件需求。把材料选对、把焊缝焊透、把变形控住,装配式建筑才能真正实现“搭积木”般的效率与安全。