宜宾装配式钢结构工程施工全过程质量控制要点解析
近年来,川南地区装配式建筑项目数量显著攀升,但一个不容忽视的现象是:部分钢结构工程在竣工验收阶段暴露出焊缝夹渣、高强螺栓终拧扭矩不足、涂层附着力不达标等质量通病。这些问题往往并非源于单一工序的失误,而是贯穿于构件深化设计、工厂制作、现场安装及验收全链条的管控缺失。尤其是在宜宾这样多雨、高湿且昼夜温差较大的气候条件下,金属加工与焊接质量受环境因素扰动更为明显,若缺乏过程预控,返工成本通常占合同总价的5%—8%。
质量波动的根源:从深化设计到构件出厂的隐性失控
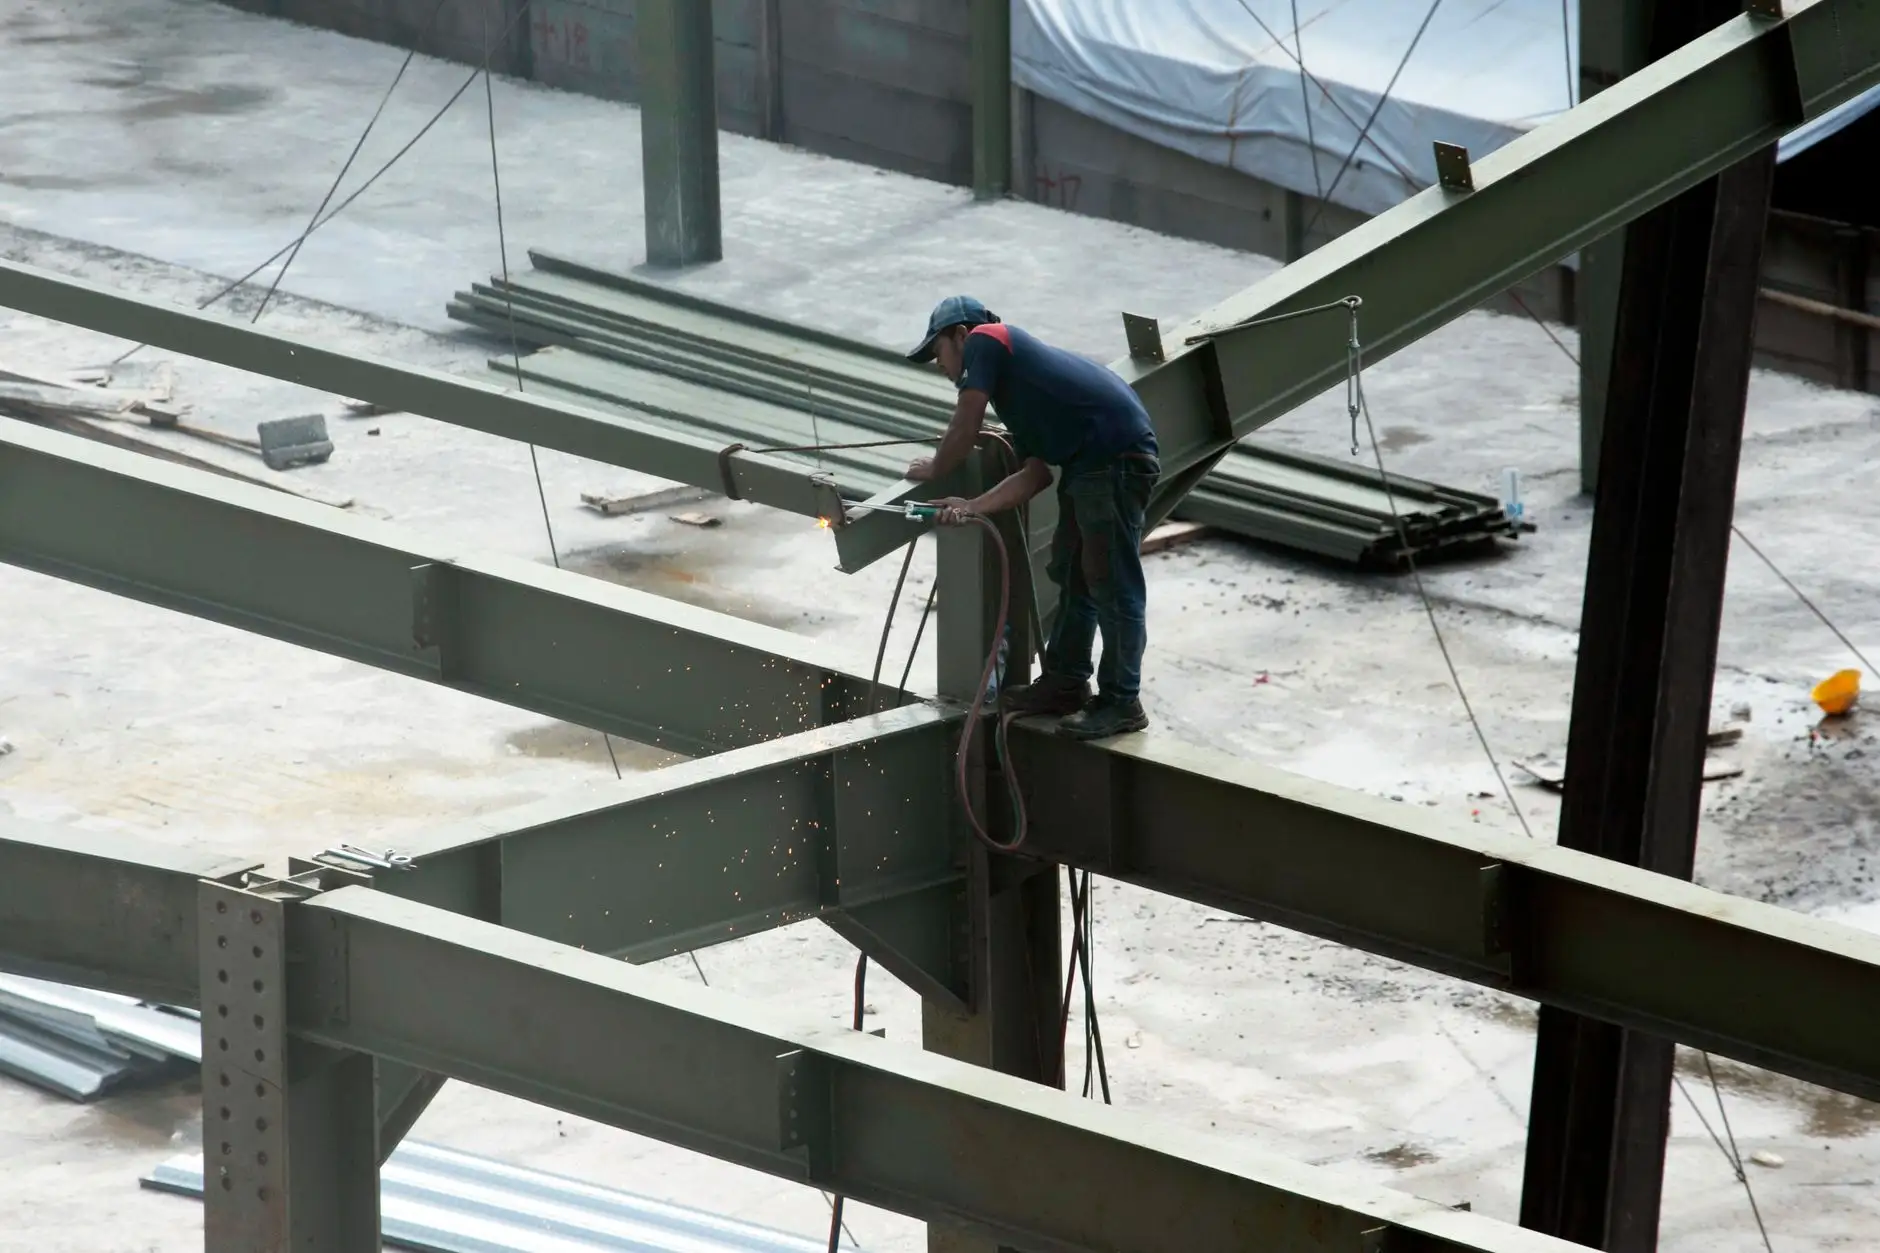
深挖这些质量问题的成因,不难发现,许多项目方将质量控制的重心过度倾斜于现场吊装环节,却忽略了源头——**深化设计**与**金属加工**阶段。例如,节点详图中若未充分考虑焊接收缩余量,或未对厚板(t≥40mm)的Z向性能提出明确要求,即便工厂焊接工艺评定合格,构件出厂后仍可能出现层状撕裂或几何尺寸超差。此外,部分小型加工厂为压缩工期,在低合金高强度结构钢(如Q355B)焊接时未严格执行预热与后热规范,导致热影响区淬硬组织增多,为延迟裂纹埋下隐患。
以宜宾本地某物流仓储项目为例,其钢柱牛腿与梁端板的连接焊缝曾在超声波探伤时发现大量II级超标缺陷。追溯记录后发现,问题根源在于工厂在梅雨季进行CO₂气体保护焊时,未对风速和空气湿度进行实时监测,且焊丝盘暴露于潮湿环境超过4小时。这一案例印证了**装配式建筑**的质量管控必须前移至生产车间,而非依赖现场返修。
全过程质量控制的核心技术解析与节点把控
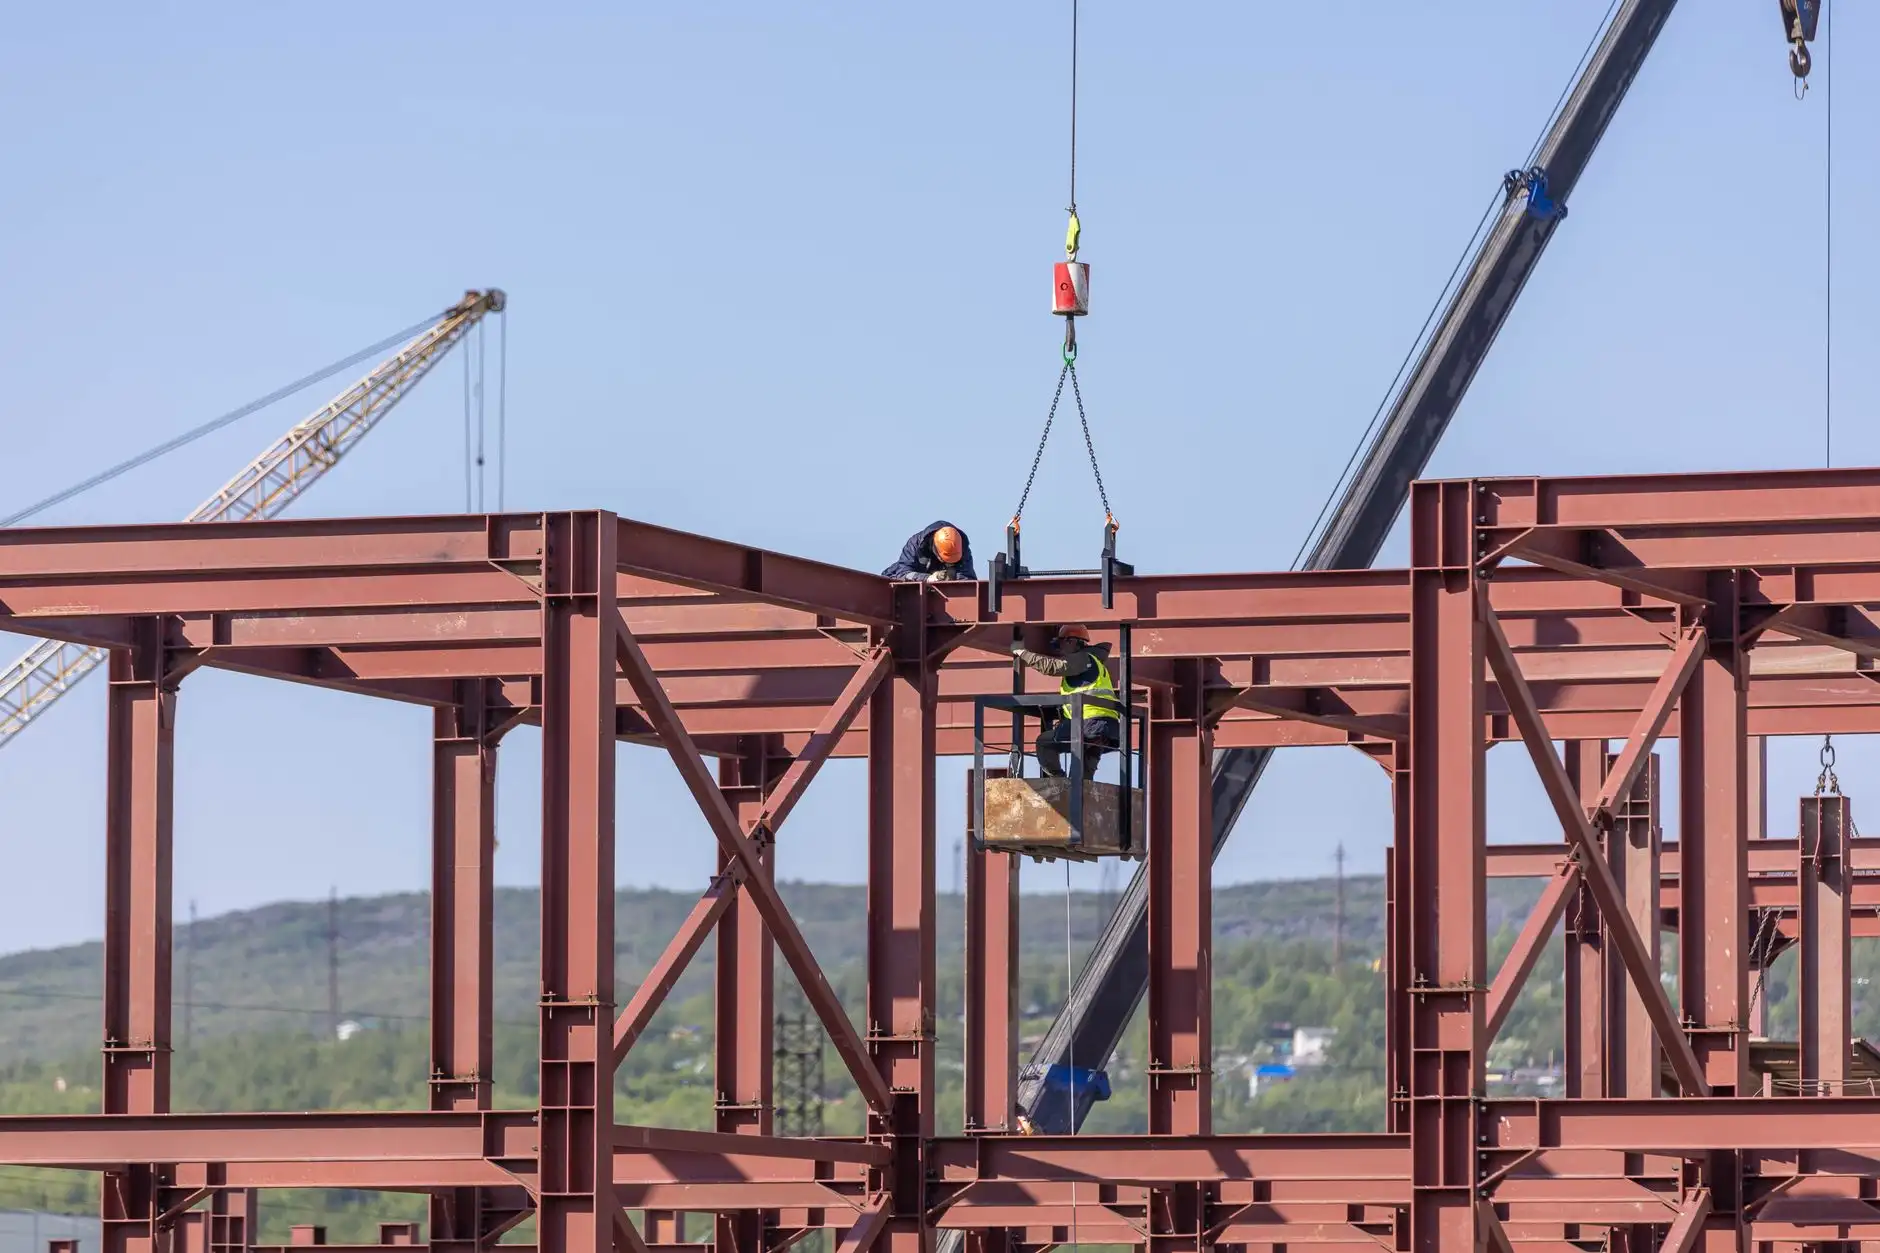
要破解上述困局,关键在于建立“预控—过程—验证”三位一体的动态管控体系。在**钢结构工程**的深化设计阶段,应强制采用BIM三维节点模拟,对栓焊混合连接的高空施焊难度进行碰撞检查,并输出精确的构件编码与焊接顺序图,从源头上减少现场仰焊和立焊比例。进入金属加工环节,则需重点监控三个参数:一是切割坡口角度公差(控制在±2.5°以内);二是焊接层间温度(对Q420及以上材质应严格控制在150℃—200℃);三是高强螺栓摩擦面抗滑移系数(出厂前必须进行复验,且需保证生锈周期不超过6周)。
相比之下,传统现浇结构在质量验收上依赖混凝土试块强度报告,属于事后验证;而装配式钢结构更强调工序间的实时数据流转。例如,现场安装时,通过智能扭矩扳手将初拧、终拧数据实时上传至质量云平台,配合焊缝二维码追溯系统,可实现每道焊缝的焊工身份、焊接参数、探伤结果的可视化闭环。这种“工厂预制精度+现场数字管控”的模式,正是**宜宾制造**在西部地区形成竞争力的技术护城河。
对比分析:传统粗放管理与数字化全过程管控的效益差
从经济效益维度对比,传统模式下,一个2万平方米的钢结构厂房,因现场整改造成的待工时间平均为12天,管理成本增加约15%。而引入全过程质量追溯系统后,虽然单吨金属加工成本略有上浮(约增加80—120元/吨),但一次探伤合格率可从88%提升至97.5%以上,综合工期缩短11%,维保费用下降近六成。更重要的是,通过精确的涂层测厚与焊缝无损检测数据留存,企业在面对业主方后期追溯时,能拿出完整的、不可篡改的“质量病历”,大幅降低法律纠纷风险。
宜宾地区特殊环境下的施工质量优化建议
针对宜宾河谷地带特有的高湿、静风及酸雨腐蚀环境,建议在实施全过程管控时额外关注以下三点:第一,防腐涂层体系选择应与当地大气腐蚀等级(C3-C4级)匹配,不宜一味套用西北干燥地区的设计方案;第二,现场负温焊接(低于5℃)时,必须搭设防风保温棚,且焊条烘干后应存放在100℃—150℃的保温筒内随用随取;第三,利用宜宾本地水电资源丰富的优势,推广便携式逆变焊机,其电流补偿功能对电网电压波动有更强的适应性,能有效减少咬边和未熔合缺陷。
对于正在筹划或实施钢结构项目的业主与总包单位,一个务实的建议是:将质量控制节点从“进场验收”前移至“驻厂监造”。委托具备资质的第三方或业主代表常驻加工车间,对关键焊缝的焊接预热温度、层间清理及油漆干膜厚度进行旁站记录。同时,在项目例会上,应要求施工单位同步提交“焊缝返修率趋势图”和“高强螺栓施拧曲线”,一旦发现数据拐点,立即启动原因分析,避免质量隐患在主体封顶后才集中爆发。装配式建筑的优势在于工业化精度,而这种精度必须依靠全过程的质量逻辑去守护,方能在宜宾这片建设热土上铸就真正经得起风雨检验的钢构脊梁。