工业厂房钢结构工程施工要点:从材料选型到焊接质量控制
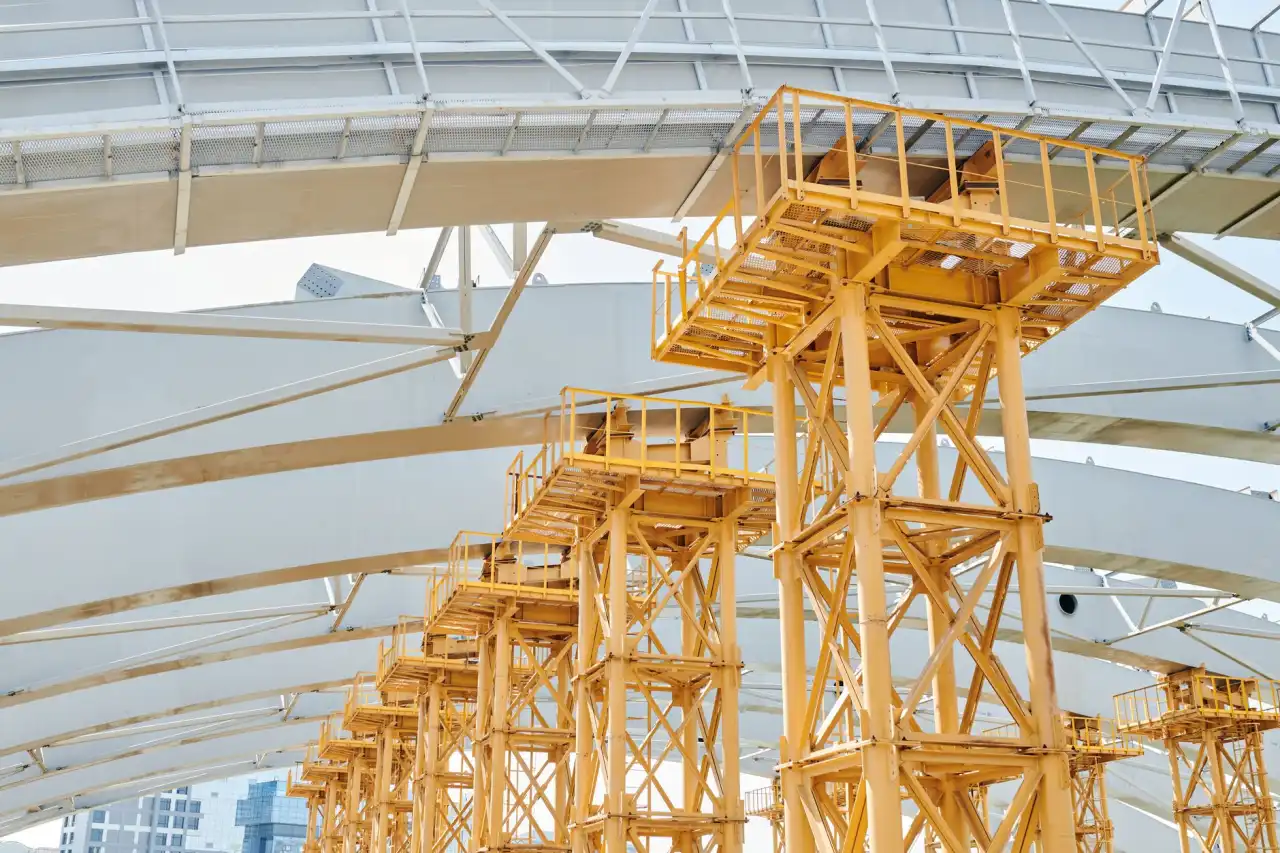
工业厂房对空间跨度、荷载能力和施工周期的要求,决定了钢结构工程必须从材料源头到焊接终端建立完整的质量控制链条。宜宾及川南地区近年来制造业项目密集落地,装配式建筑凭借工厂预制、现场快装的模式,逐渐成为厂房建设的主流选择。但真正决定厂房寿命和安全冗余的,往往不是图纸上的跨度数字,而是钢材选型是否匹配工况、焊缝是否经得起探伤检验。
材料选型:不是强度越高越好
不少业主在洽谈时会直接问"用Q355还是Q235",这其实是个需要拆解的问题。Q355低合金高强度钢的屈服强度比Q235高出约50%,在大跨度重载厂房中能有效减小构件截面,降低用钢量。但高强度钢的焊接敏感性也更高,对焊材匹配、预热温度和层间温度控制的要求更严。
选型时建议关注三个维度:
- 荷载类型:以静载为主的仓储厂房,Q235B即可满足;有吊车梁或振动设备的车间,优先选Q355B
- 环境条件:宜宾湿度较高,室外或半露天结构应选用带Z向性能要求的钢材,避免层状撕裂
- 加工能力:本地金属加工企业的切割、坡口精度直接影响后续焊接质量,选材时需与加工端确认工艺匹配
焊接质量控制:从工艺评定到现场检验
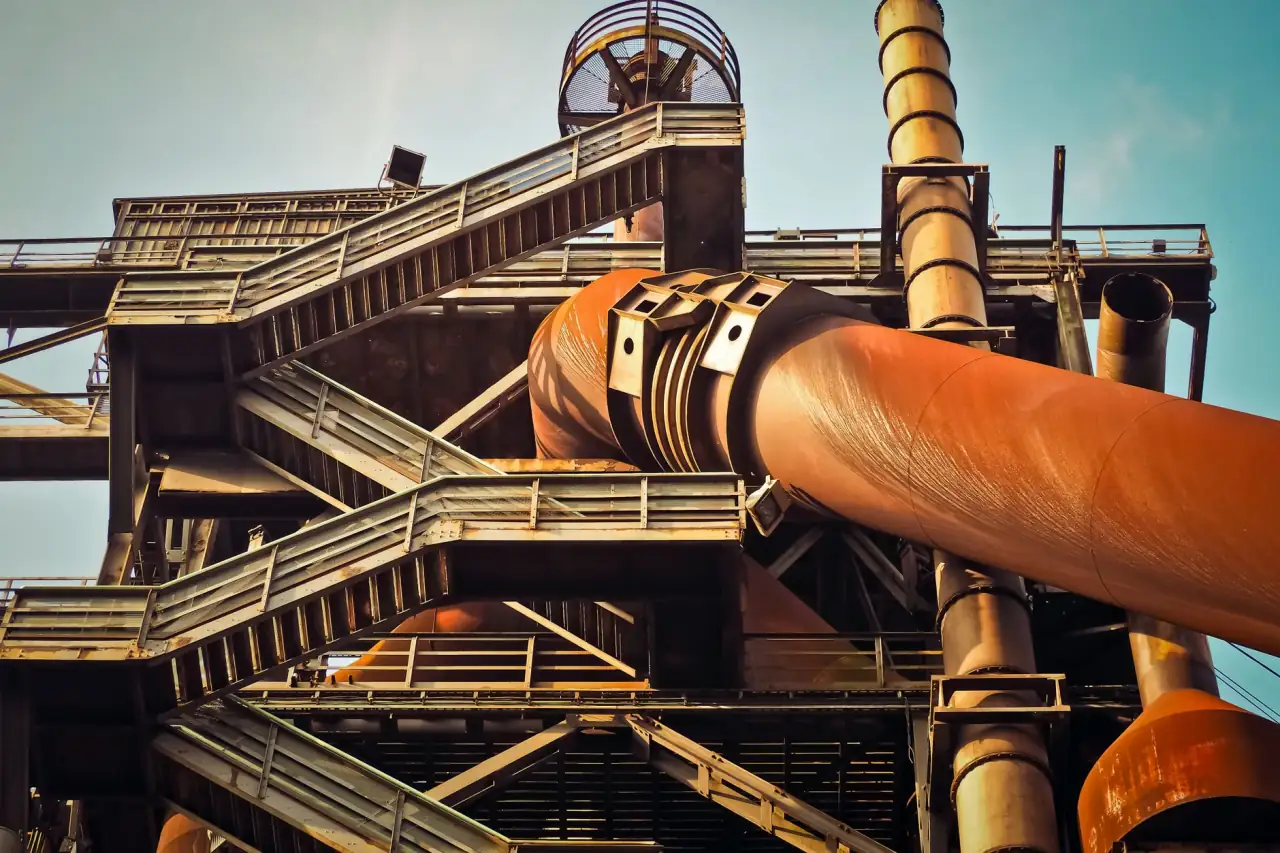
焊接是钢结构工程中最容易出现隐性缺陷的环节。一条外观合格的焊缝,内部可能存在未熔合、气孔或裂纹,这些缺陷在动荷载下会逐步扩展。规范的流程要求施工单位在开工前完成焊接工艺评定,确定每种板厚组合、焊接位置对应的电流、电压、焊接速度和保护气体流量。
现场执行层面,有几个容易被忽视的控制点。焊前预热温度对厚板尤为关键,板厚超过30mm时,预热温度通常需达到80-120℃,层间温度不宜超过250℃。焊后消氢处理在Q355厚板焊接中也不可省略,否则延迟裂纹可能在焊后48小时内出现。无损检测方面,一级焊缝应100%超声波探伤,二级焊缝不低于20%抽检。
装配式建筑的精度前置问题
装配式建筑的核心逻辑是"工厂精度决定现场效率"。构件在车间预制时,如果螺栓孔位偏差超过2mm,现场安装就会出现穿孔困难,强行扩孔又会削弱节点承载力。宜宾制造企业在金属加工环节引入数控钻床和三维切割设备后,孔位精度可控制在±1mm以内,这为现场高强螺栓的顺利安装提供了保障。
另一个常见问题是构件运输变形。长细比较大的柱和梁在运输过程中如果没有合理设置支点和绑扎点,容易产生弯扭变形,到场后需要校正,既增加工时又可能引入残余应力。建议在加工合同中明确运输方案和变形验收标准。
常见问题与应对
- 焊缝返修率偏高:多数情况与坡口角度不达标或焊工操作习惯有关,应从金属加工端追溯坡口精度
- 高强螺栓终拧扭矩不足:电动扭矩扳手需每日校准,班组自检与专检要分离
- 防火涂料与防腐底漆兼容性差:涂装方案应在加工前确定,避免现场返工
钢结构工程的质量不是靠最后一道验收卡出来的,而是从钢材进场、下料切割、组立焊接、预拼装到现场安装,每个环节层层累积的结果。对于宜宾及周边地区的工业厂房项目,选择具备完整金属加工能力和焊接工艺体系的本地合作方,在沟通效率和过程管控上往往比远距离采购更有优势。