宜宾地区装配式钢结构建筑施工流程与质量控制标准说明
在宜宾及川南地区,随着工业厂房、物流仓储与商业综合体对建设周期的要求日益严苛,装配式建筑正从政策导向转为市场刚需。但装配式不等于简单拼装,尤其涉及钢结构工程时,从构件深化到现场吊装,每一步的精度偏差都会在后续工序中被放大。本文结合宜宾鸿毅在本地多个项目的实操经验,梳理一套可落地的施工流程与质量控制节点。
一、构件生产与金属加工:精度从车间开始
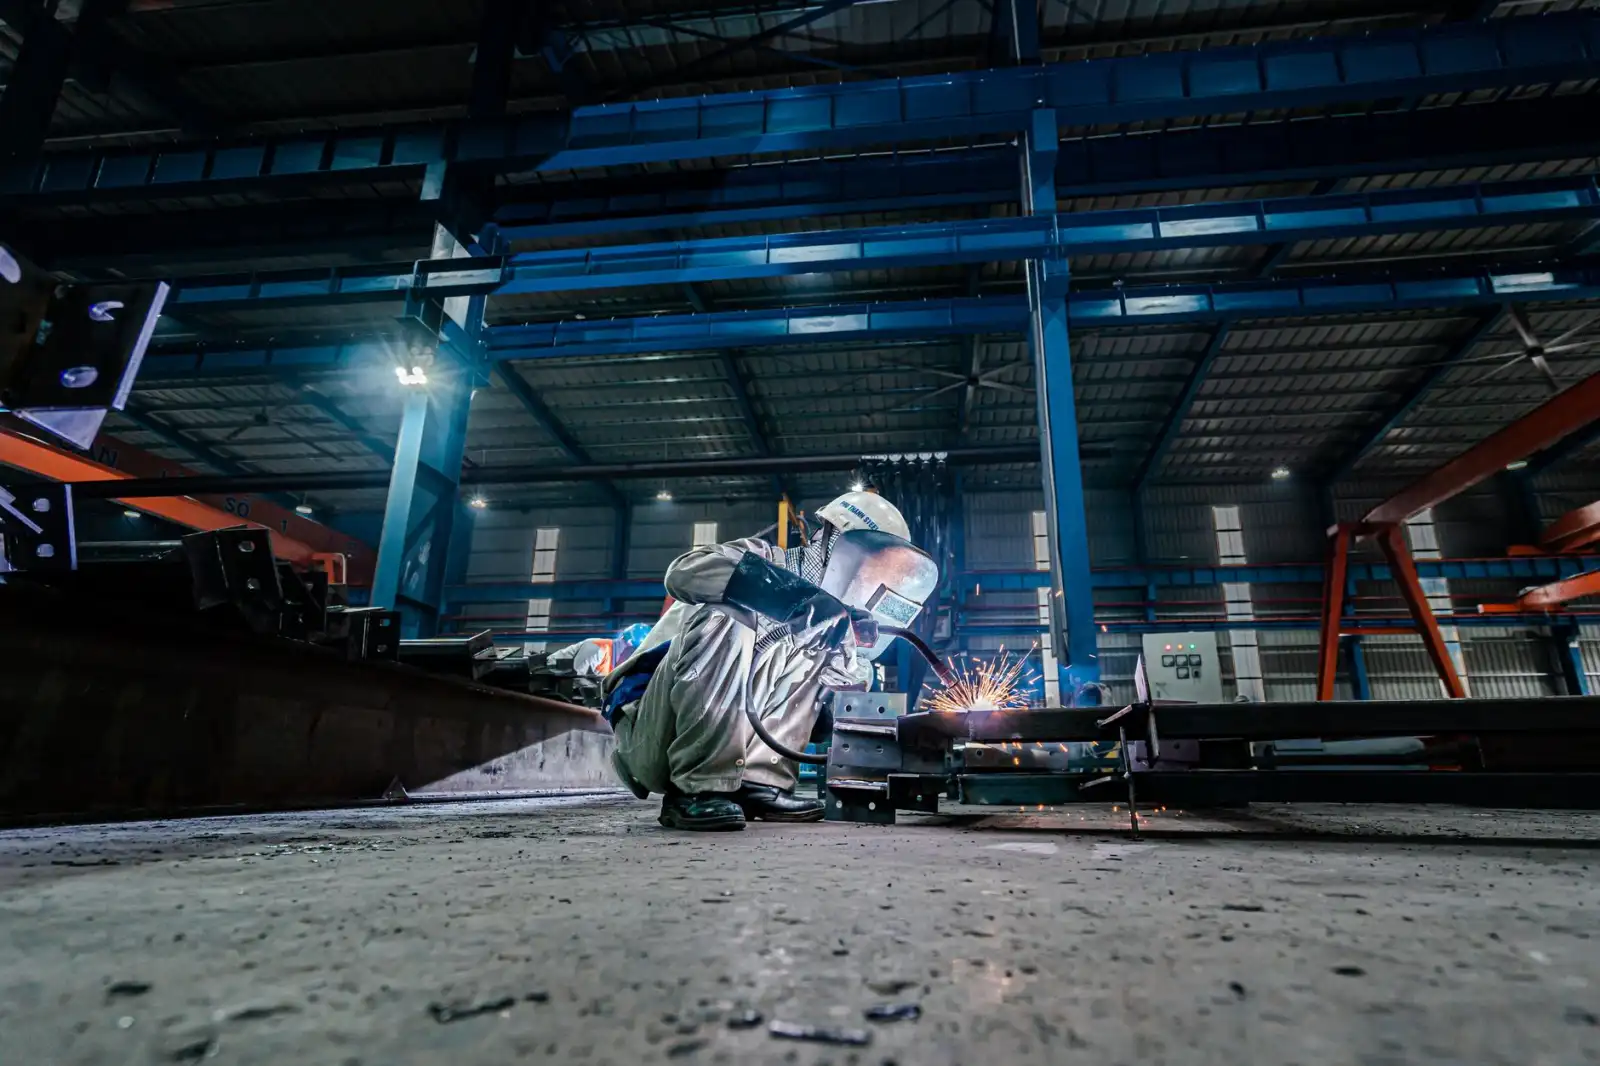
装配式钢结构的质量源头不在工地,而在加工车间。以H型钢梁为例,下料阶段需采用数控切割机将腹板、翼缘板的长度误差控制在±1mm以内,否则组立后会出现扭曲。宜宾本地不少项目地处长江沿岸,空气湿度大,金属加工环节的抛丸除锈等级必须达到Sa2.5级,粗糙度控制在40-70μm,才能保证后续防火涂料与防腐底漆的附着力。我们通常会在构件出厂前完成预拼装,用螺栓将相邻构件临时连接,检查孔位通过率——这个数据如果低于95%,现场安装必然卡顿。
二、现场安装的四个关键控制点
构件运抵宜宾各工地后,安装流程并非“吊起来拧螺丝”那么简单。以下节点需要专人旁站记录:
- 基础预埋与地脚螺栓复核:用全站仪检查柱脚锚栓的标高与轴线偏差,允许误差为±2mm。若超差,需在柱底板下加设调平垫板,严禁强行割孔。
- 钢柱垂直度校正:首节柱安装后,用经纬仪从两个正交方向测量,垂直度偏差应≤H/1000且不大于10mm。校正后立即紧固临时缆风绳。
- 高强螺栓终拧:当天安装的螺栓须当天终拧完毕。终拧扭矩按设计值±10%控制,检查数量为节点数的10%,且不少于2个。
- 楼承板与栓钉焊接:栓钉焊后需打弯30°进行抽检,弯曲部位不得出现裂纹。
三、质量控制的数据化对比
传统现浇与装配式钢结构在质量管控逻辑上差异明显。以宜宾某电子厂房项目为例:现浇框架的垂直度偏差允许值为8mm,而钢结构柱安装的规范要求为H/1000且≤10mm——看似更宽松,但钢结构的后续幕墙、设备轨道安装对累计误差极为敏感。实际统计显示,采用宜宾制造的预制构件,现场焊接工作量减少约60%,但螺栓连接与测量校正的工时占比上升至45%。这意味着质量控制的重点从“焊接工艺”转向了“安装精度与扭矩管理”。
另一个容易被忽视的数据是防腐维护周期。在宜宾年均湿度75%以上的环境中,未经二次防腐处理的钢结构工程,涂层起泡脱落往往在3-5年内出现。而采用热浸镀锌+环氧云铁中间漆+聚氨酯面漆的复合体系,维护周期可延长至12年以上。这笔账在项目全生命周期成本中占比不高,却直接影响厂房停产检修频率。
结语
装配式钢结构的施工流程本质上是一套“误差不传递”的体系。从车间下料的毫米级控制,到现场螺栓的扭矩复核,每个环节都在为下一道工序预留精度空间。对于宜宾及周边地区的建设单位而言,选择具备本地化加工与安装协同能力的团队,比单纯比较每吨单价更具实际意义。宜宾鸿毅在翠屏区、南溪区多个项目中验证的这套流程,或许能为您的下一个项目提供参考。