宜宾装配式钢结构建筑技术要点与常见质量通病防控分析
宜宾装配式钢结构建筑:从深化设计到现场拼装的关键控制线
在川南地区多雨、潮湿且地震设防烈度较高的气候与地质条件下,宜宾及周边区域的装配式钢结构建筑正迎来从“量”到“质”的转型期。作为长期扎根一线的钢结构工程从业者,我们深刻意识到,装配式建筑并非简单地将构件“拼积木”,其核心在于**深化设计精度**与**现场安装容错率**之间的博弈。一个项目若在图纸阶段未考虑运输变形与吊装顺序,后期往往需要付出高昂的矫正代价。
深化设计与金属加工:误差控制的“第一战场”
装配式钢结构建筑的优劣,有70%在车间加工阶段就已注定。特别是针对宜宾制造环节中的箱型柱与H型钢梁连接节点,我们通常采用**BIM三维放样**与**数控切割**相结合的方式。这里有一个技术细节值得注意:对于栓焊混合连接节点,高强螺栓群的错孔率必须控制在2mm以内,否则现场无法实现“零扩孔”安装。在金属加工过程中,焊接收缩量的预留绝不是经验估值——以板厚20mm的Q355B钢材为例,纵向焊缝每米收缩量需按0.3~0.5mm进行预补偿,并在端板焊接后增加**二次矫平工序**,这是杜绝构件扭曲变形的根本措施。
值得注意的是,很多质量通病的源头并非加工设备落后,而是**工序流转卡**的缺失。从下料、组立到埋弧焊,每一道工序的实测数据必须回传至技术部,形成“一构件一档案”。这样才能让现场的装配式建筑安装团队拿到手的,是一份可追溯的“健康体检表”。
现场安装与混凝土协同:不可忽视的“错位风险”
当预制构件运抵现场,真正的考验才刚开始。在宜宾地区的工程项目中,我们常遇到**预埋地脚螺栓与钢柱底板孔径偏差**的通病。为避免现场火焰切割扩孔破坏镀锌层,建议在土建支模阶段采用**倒置式定位钢板**固定螺栓群,其定位精度可稳定控制在±1.5mm内。此外,钢梁与钢筋桁架楼承板的搭接顺序必须严格遵循“先主梁、后次梁、再压型钢板”的流程,严禁为抢工期而提前切割钢梁翼缘板用于穿筋。
在高层装配式钢结构建筑中,钢结构工程的柱顶位移与混凝土核心筒的竖向压缩差是一个不可回避的难题。我们通常采用**施工模拟分析(考虑时间依存效应)**,在每10层设置一道水平刚性临时支撑,并在混凝土浇筑前进行标高复测,利用不同厚度的高强垫片(不得多于2块)进行精确找平。这个过程切忌用螺栓单方面强行拧紧来消除间隙,那将导致螺纹损伤及预拉力损失。
常见质量通病及防控清单
结合多年宜宾本地项目经验,以下几类通病具有高发性,值得技术与施工团队提前布防:
- 高强螺栓终拧后漏拧或欠拧:必须实行“初拧+终拧”双色标记管理,且终拧检查应在24小时后进行,避免因摩擦面抗滑移系数不达标而产生虚假拧紧。
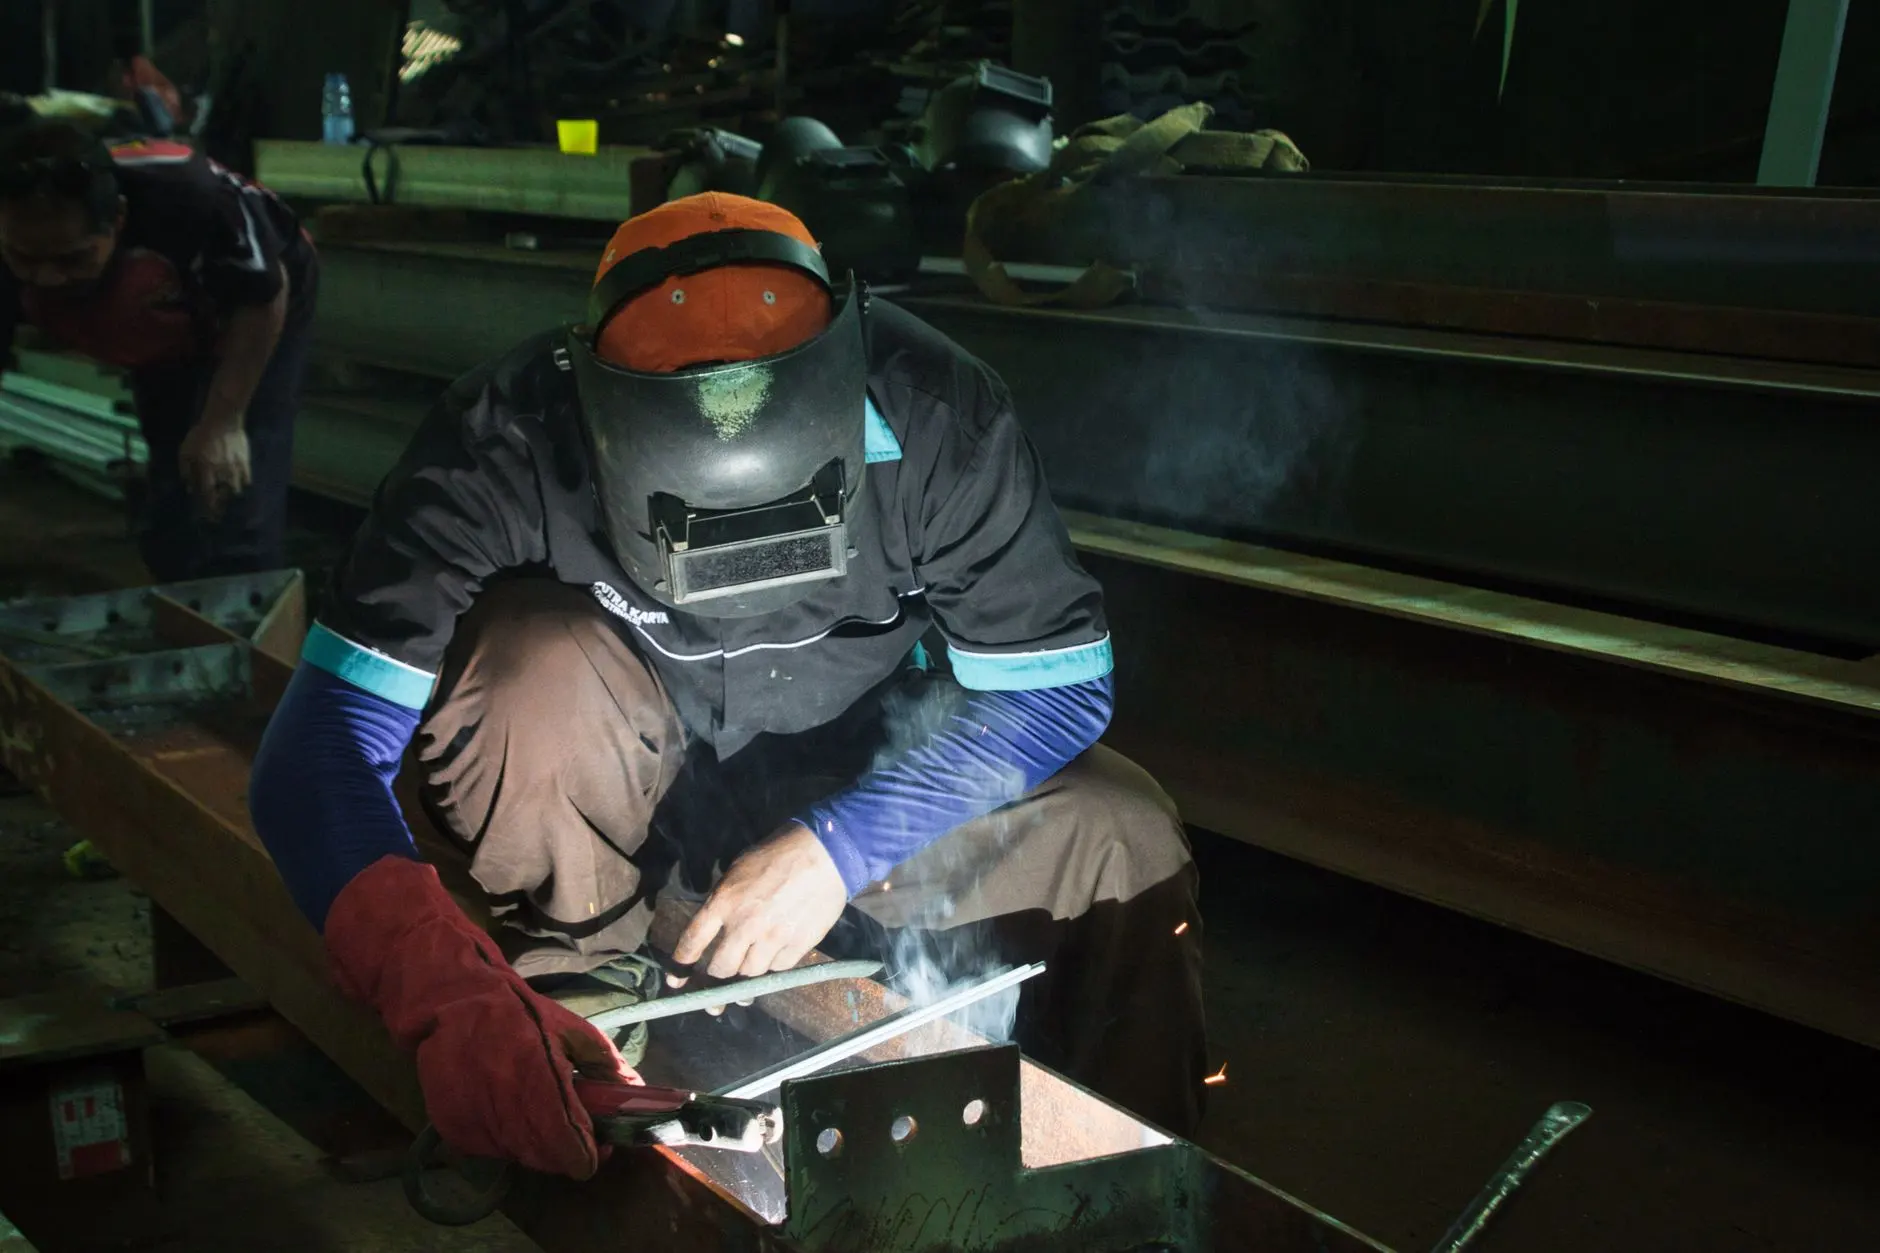
- 焊缝气孔与夹渣:特别是现场手工电弧焊时,若遇宜宾特有的潮湿天气,焊条必须经350℃恒温烘干2小时,并放入保温筒内随用随取,否则氢致裂纹风险急剧上升。
- 楼板裂缝:压型钢板作为永久模板时,栓钉焊接质量差会导致组合板协同工作失效。需采用**专用栓钉熔焊机**,并每500个做一次弯曲试验抽查。
- 防腐涂层返锈:构件运输过程中的磕碰是主因。厂内喷涂环氧富锌底漆后,现场对接焊缝两侧100mm区域应预留不涂装,待焊接完成并清理焊渣后再进行**同配比修补**,严禁使用银粉漆遮盖了事。
除了上述硬性技术指标,宜宾制造的装配式建筑还应注重围护系统的气密性处理。特别是檩条与屋面板的连接处,若采用自攻螺钉直接打入冷弯薄壁型钢,必须控制钻孔转速以防止**丝扣滑牙**,且务必使用带有EPDM防水垫圈的钻尾螺钉,其打入角度应垂直于板面,偏斜超过5°即需报废重打。
结语与行业趋势观察
装配式钢结构建筑的发展,正在从单纯追求“高周转”转向**品质与耐久性**的精细化竞争。对于宜宾地区的从业者而言,将金属加工的工匠精神与现场的总承包管理智慧深度融合,才是化解质量通病的根本出路。未来,随着智能焊接机器人与数字孪生技术在钢结构工程中的普及,我们有理由相信,那些曾经困扰行业的“顽疾”将逐步成为历史。而我们更应关注的是,如何让每一根钢梁、每一颗螺栓都经得起时间的检验,为宜宾的城市天际线留下坚实的骨架支撑。