装配式钢结构建筑施工技术要点解析:从构件加工到现场安装
日期:2026-10-29
标签:钢结构工程,装配式建筑,金属加工,宜宾制造
在装配式钢结构项目的实际推进中,不少业主和施工方都会遇到同一个困惑:构件在工厂里明明验收合格,运到现场却频繁出现安装偏差、焊缝返工甚至工期延误。问题往往不出在单一环节,而是从金属加工到现场吊装之间的技术衔接出了漏洞。装配式建筑的核心逻辑是"工厂精度决定现场速度",理解这一点,才能抓住施工技术的关键。
构件加工:精度控制的起点
钢结构工程的质量上限,在加工阶段就已基本划定。以H型钢梁柱为例,切割下料的长度偏差通常需控制在±2mm以内,孔位偏差不超过±1.5mm,否则现场高强螺栓穿孔率会明显下降。行业现状是,具备数控切割、自动组立和机器人焊接生产线的加工基地,构件一次合格率可稳定在98%以上;而依赖半人工方式的小作坊,尺寸离散度大,往往要靠现场扩孔来"补救",这恰恰是装配式建筑最应避免的做法。
宜宾及川南地区近年来金属加工能力提升较快,本地化配套减少了长途运输带来的变形风险,也让宜宾制造在区域装配式项目中具备了响应速度优势。
现场安装的三大技术要点
构件出厂只是前半程,现场安装才是检验体系能力的考场。以下环节值得重点关注:
- 预埋与基础复核:地脚螺栓的平面位置和标高偏差应逐组复测,锚栓偏移超过5mm就需在吊装前处理,否则柱底校正会牵连整层垂直度。
- 吊装顺序与临时支撑:坚持"先柱后梁、由中间向两端"的扩散式安装,单元形成刚性体系前必须保留缆风绳或临时支撑,避免风载下累积偏位。
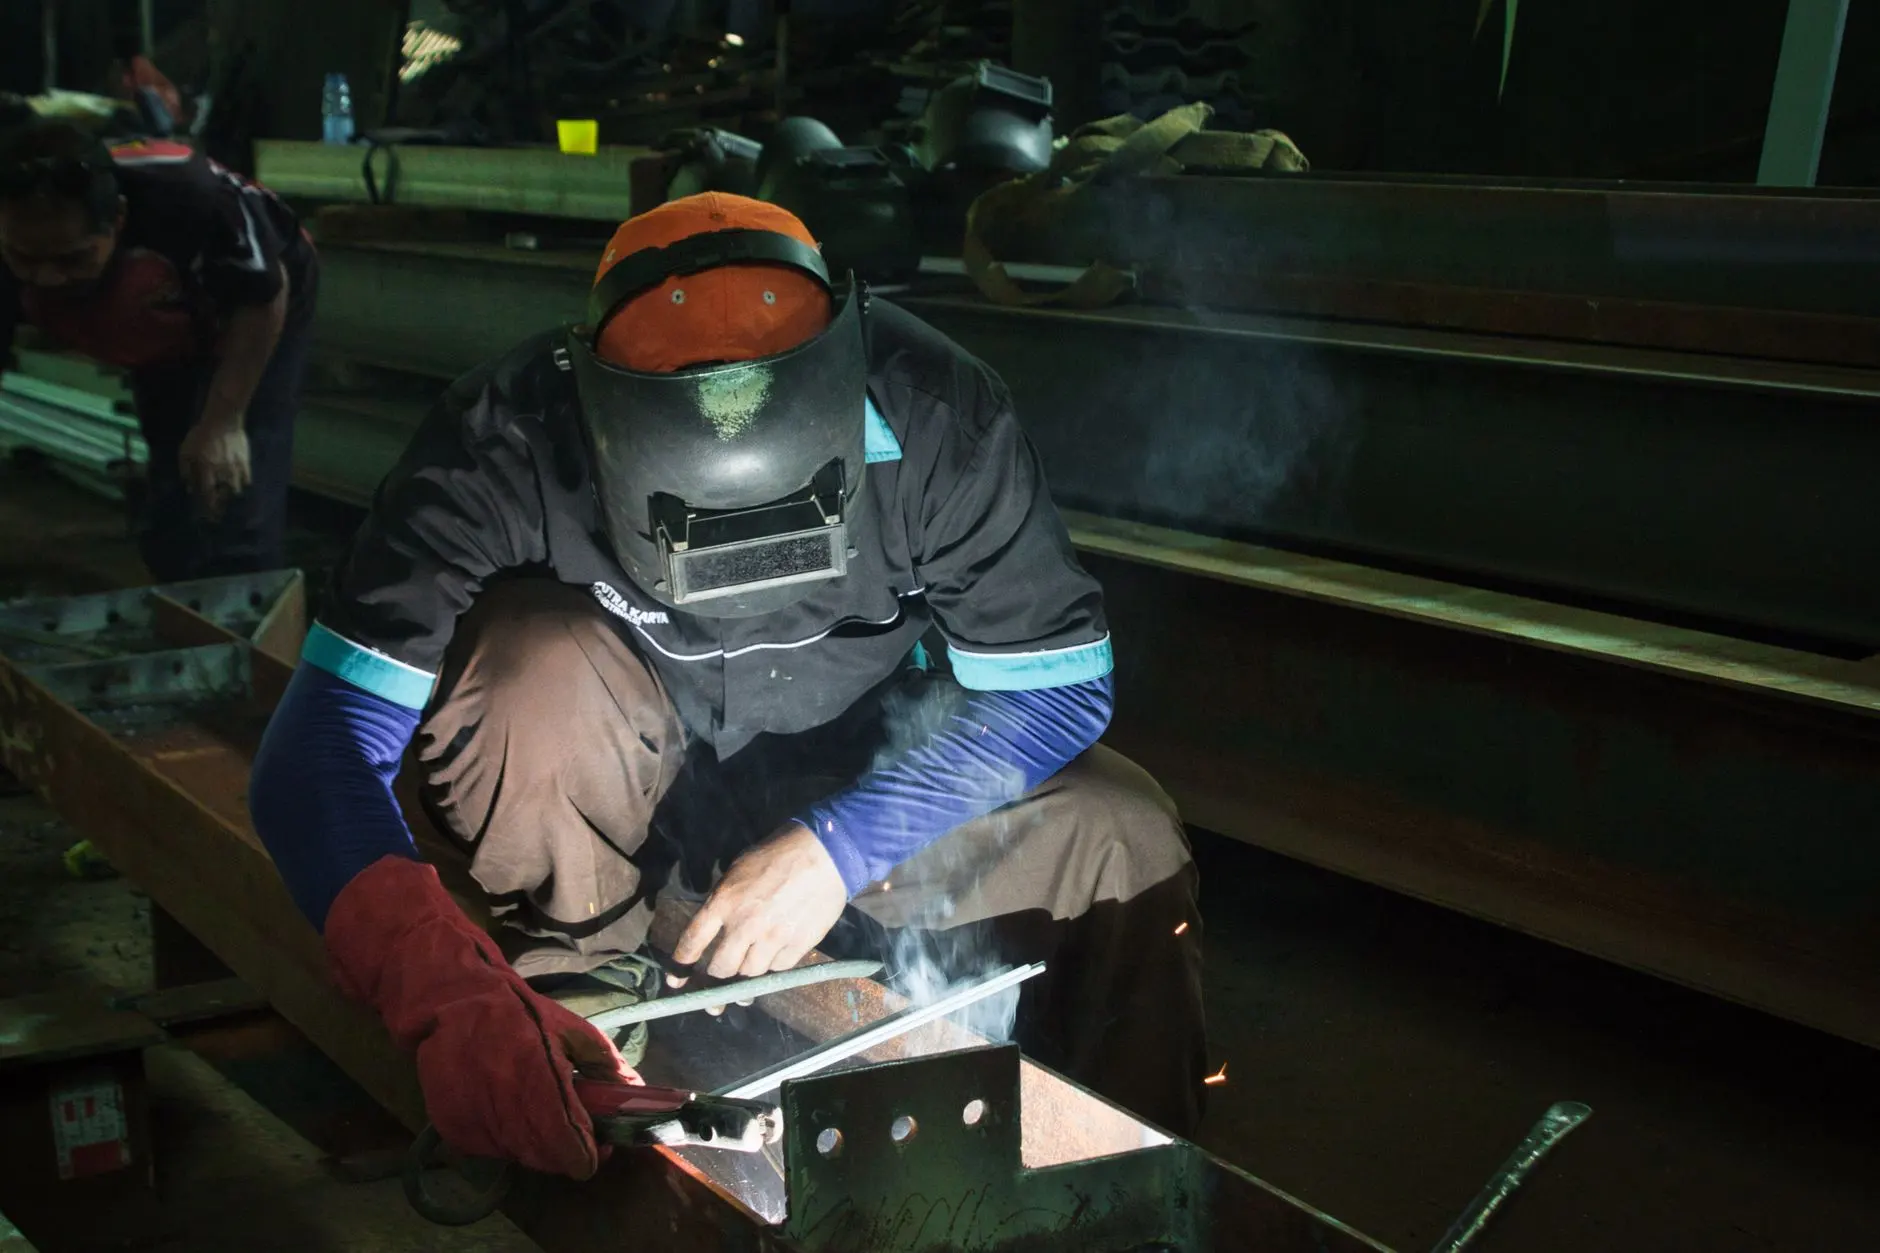
- 焊接与螺栓连接的质量闭环:厚板焊接需执行预热和层间温度控制,高强螺栓终拧扭矩按批次抽检,做到"当天安装、当天初拧、限时终拧"。
这些细节看似琐碎,却直接决定钢结构工程的整体稳定性和后期维护成本。
从技术衔接看应用前景
把加工与安装打通,靠的是BIM深化设计和构件编码体系——每根构件带着唯一编号和安装位置信息进场,现场按吊装顺序堆场,减少二次倒运。随着川南地区学校、厂房、安置房等项目对装配式建筑的需求增长,具备"设计—金属加工—安装"一体化能力的本地企业,将在工期和成本控制上占据主动。对施工方而言,把技术要点前移到加工阶段去管控,远比在现场补救更经济。