工业厂房金属加工与钢结构制安一体化服务流程解析
工业厂房建设对结构精度与施工效率的要求,远比一般民用建筑苛刻。金属加工与钢结构制安的一体化服务,正是把构件加工精度、物流衔接与现场安装节奏统一到同一套技术标准下,减少界面扯皮与二次返工。宜宾及川南地区的制造业项目近年对装配式建筑模式的接受度明显提升,一体化服务的价值也随之凸显。
一体化服务的三个技术支点
所谓"一体化",不是把工序简单打包,而是在三个层面做深度咬合:
- 深化设计与加工图联动:BIM模型直接导出数控切割数据,避免传统翻样造成的信息衰减。构件节点、螺栓孔位在模型中一次定位,误差控制在±1mm以内。
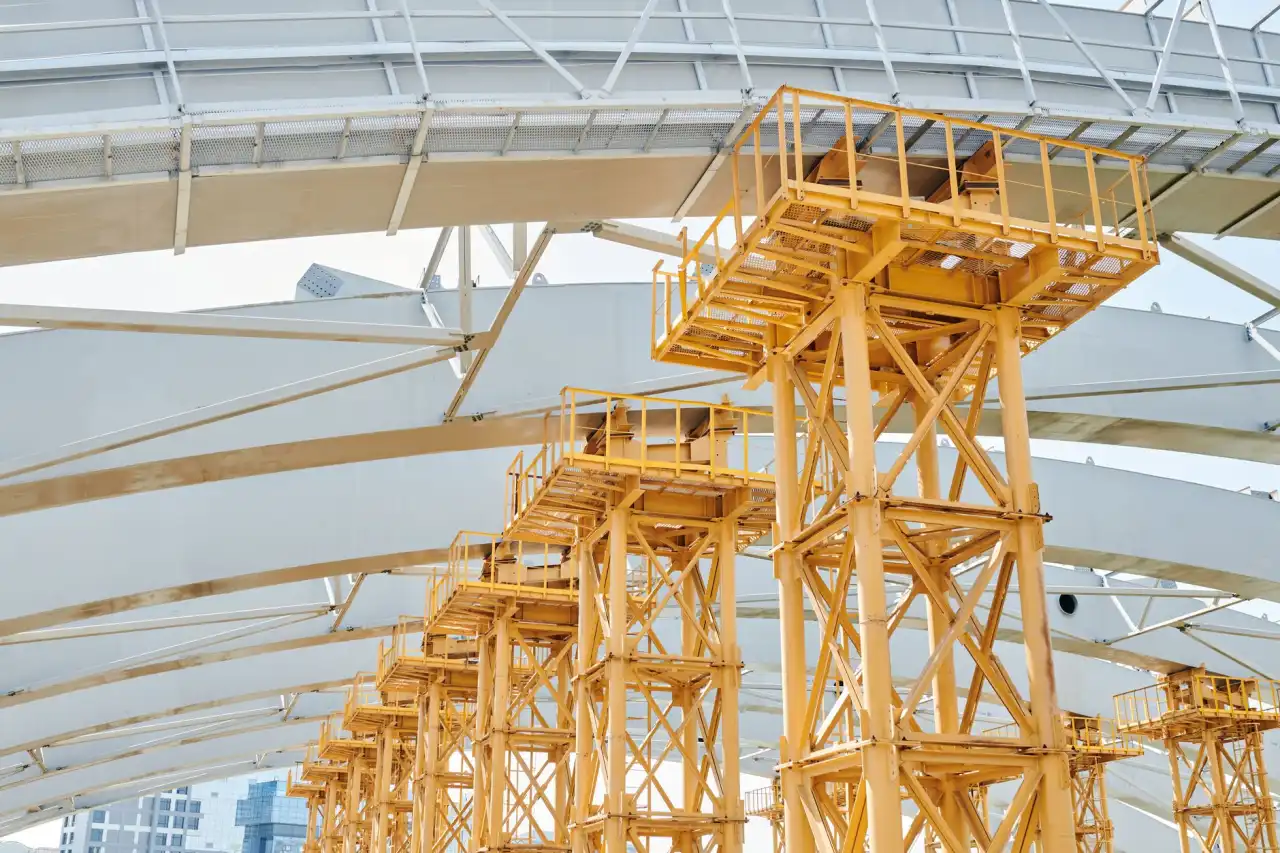
- 金属加工与涂装工序前置:H型钢组立、焊接、矫正、抛丸除锈、底漆涂装在工厂完成,现场只做补漆与面漆,减少高空作业量。
- 安装顺序与加工批次匹配:按吊装分区编排加工排产,构件到场即吊,减少堆场占用和二次倒运。
这三点的共同指向是钢结构工程的质量稳定性——现场焊接量越少,受天气与人工水平波动的影响就越小。
金属加工环节的关键控制点
厂房钢结构以重载、大跨度为主,构件截面大、板厚普遍在16mm以上。厚板焊接的层间温度控制、焊后变形矫正,是加工阶段最容易出问题的环节。以宜宾某装备制造厂房为例,吊车梁采用Q355B钢材,腹板厚度20mm,焊接时需严格执行预热温度80—120℃、层间温度不超过230℃的工艺参数,焊后24小时进行超声波探伤。这类细节决定的是结构疲劳寿命,而非外观。
抛丸除锈等级需达到Sa2.5,粗糙度40—70μm,底漆干膜厚度按设计要求分遍控制。这些指标在加工厂内完成检测,比现场抽检更有可追溯性。
制安衔接中的现场管理
构件出厂前的预拼装是减少现场问题的有效手段。对于多跨厂房,柱梁节点、屋面梁拼接段宜在厂内做平面预拼,标记对位基准线。现场安装则按"先柱后梁、由中间向两端"的顺序推进,高强螺栓终拧与焊接交替作业时,需注意应力释放顺序,避免累积偏差。
宜宾制造的区位优势在这里体现得比较直接:本地加工基地到厂区运距短,超大构件的运输限制少,加工与安装的响应周期可以压缩到合理区间。
一个可参考的实施路径
川南某机械加工厂房项目,建筑面积约1.8万㎡,主钢架采用门式刚架与局部框架混合体系。实施中按以下节奏推进:设计深化与加工图确认同步进行,加工厂按吊装分区排产,首批构件到场后7天内完成主结构吊装,次结构跟随安装。整个过程金属加工与现场安装共用一套坐标基准,累计偏差控制在规范允许值的60%以内。
一体化服务的本质,是把钢结构工程的不确定性尽量前移到可控的工厂环境里。对业主而言,这意味着工期节点更可预期、质量责任界面更清晰。宜宾鸿毅在装配式钢结构与金属加工协同上的实践,也正是围绕这一逻辑展开。