工业厂房建设选用宜宾装配式钢结构工程的施工流程与技术要点
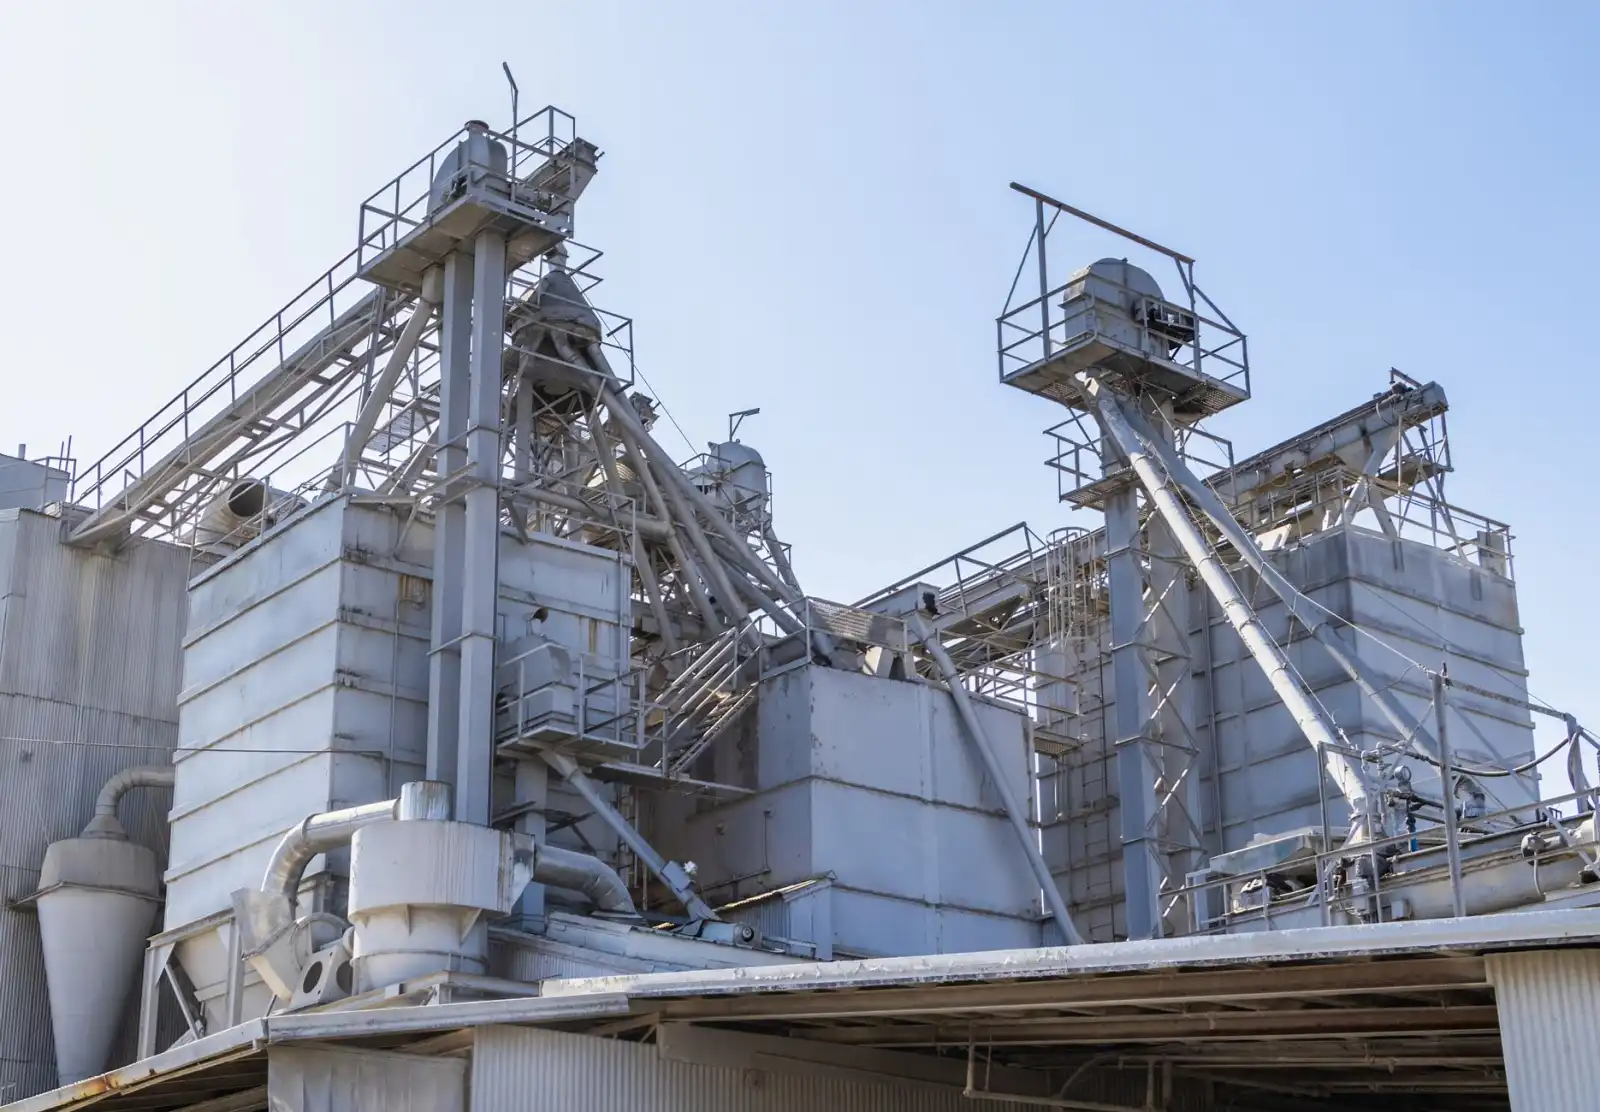
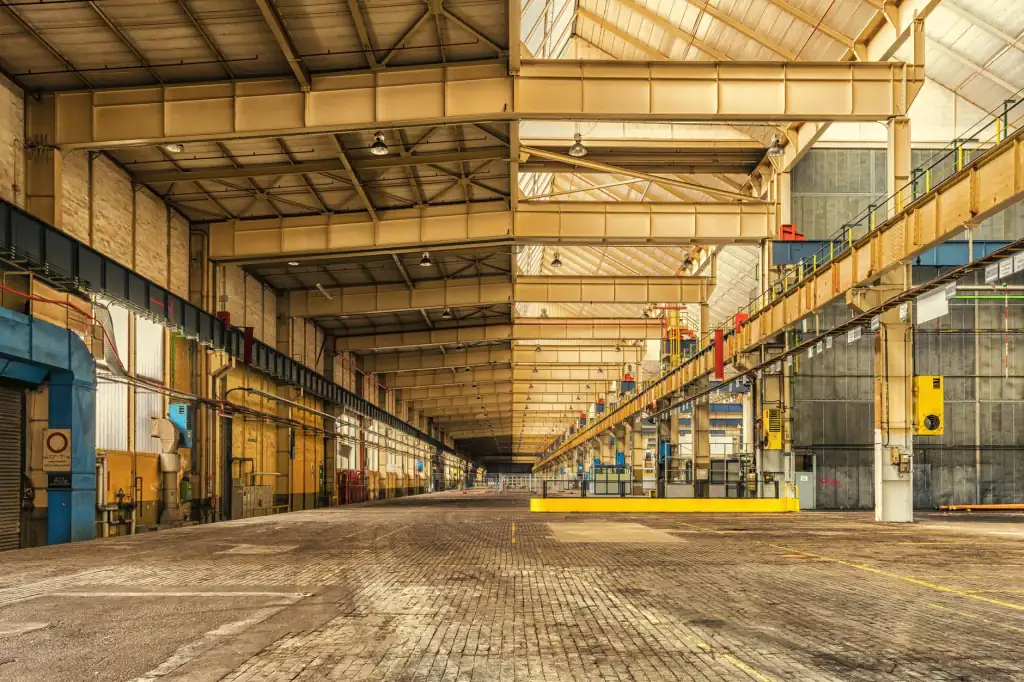
过去三年,宜宾及周边地区承接的工业厂房项目数量年均增长约18%,其中电子元器件、白酒配套、动力电池结构件等制造领域对厂房跨度和洁净等级要求提升明显。传统混凝土厂房从基础养护到主体封顶通常需要6-8个月,而采用装配式建筑体系的钢结构厂房,主体吊装可在45-60天内完成。这背后不只是材料替换,更是一整套施工逻辑的切换。
一、从土建到装配:施工流程的关键变化
宜宾装配式钢结构工程的典型流程可分为五个阶段:基础预埋与地脚螺栓定位、钢构件进场验收与堆放、主钢架吊装与临时支撑、次结构及围护系统安装、防腐防火涂装与验收。与常规土建最大的差异在于,基础施工与钢构件加工可并行推进——这也是宜宾制造基地能压缩工期的核心原因。
以跨度24米、柱距7.5米的标准单层厂房为例,主钢架吊装通常按轴线分段进行,每跨吊装完成后立即校正垂直度和标高,再进行高强螺栓终拧。这个过程对测量放线精度要求极高,地脚螺栓预埋偏差需控制在±2mm以内,否则后期安装会出现累积误差。
技术要点:焊接与螺栓连接的取舍
在钢结构工程中,现场连接方式直接影响施工效率和质量稳定性。目前宜宾地区工业厂房多采用高强螺栓连接为主、焊接为辅的方案:
- 高强螺栓:适用于梁柱节点、支撑连接,安装速度快,质量易检测,但需控制摩擦面处理质量
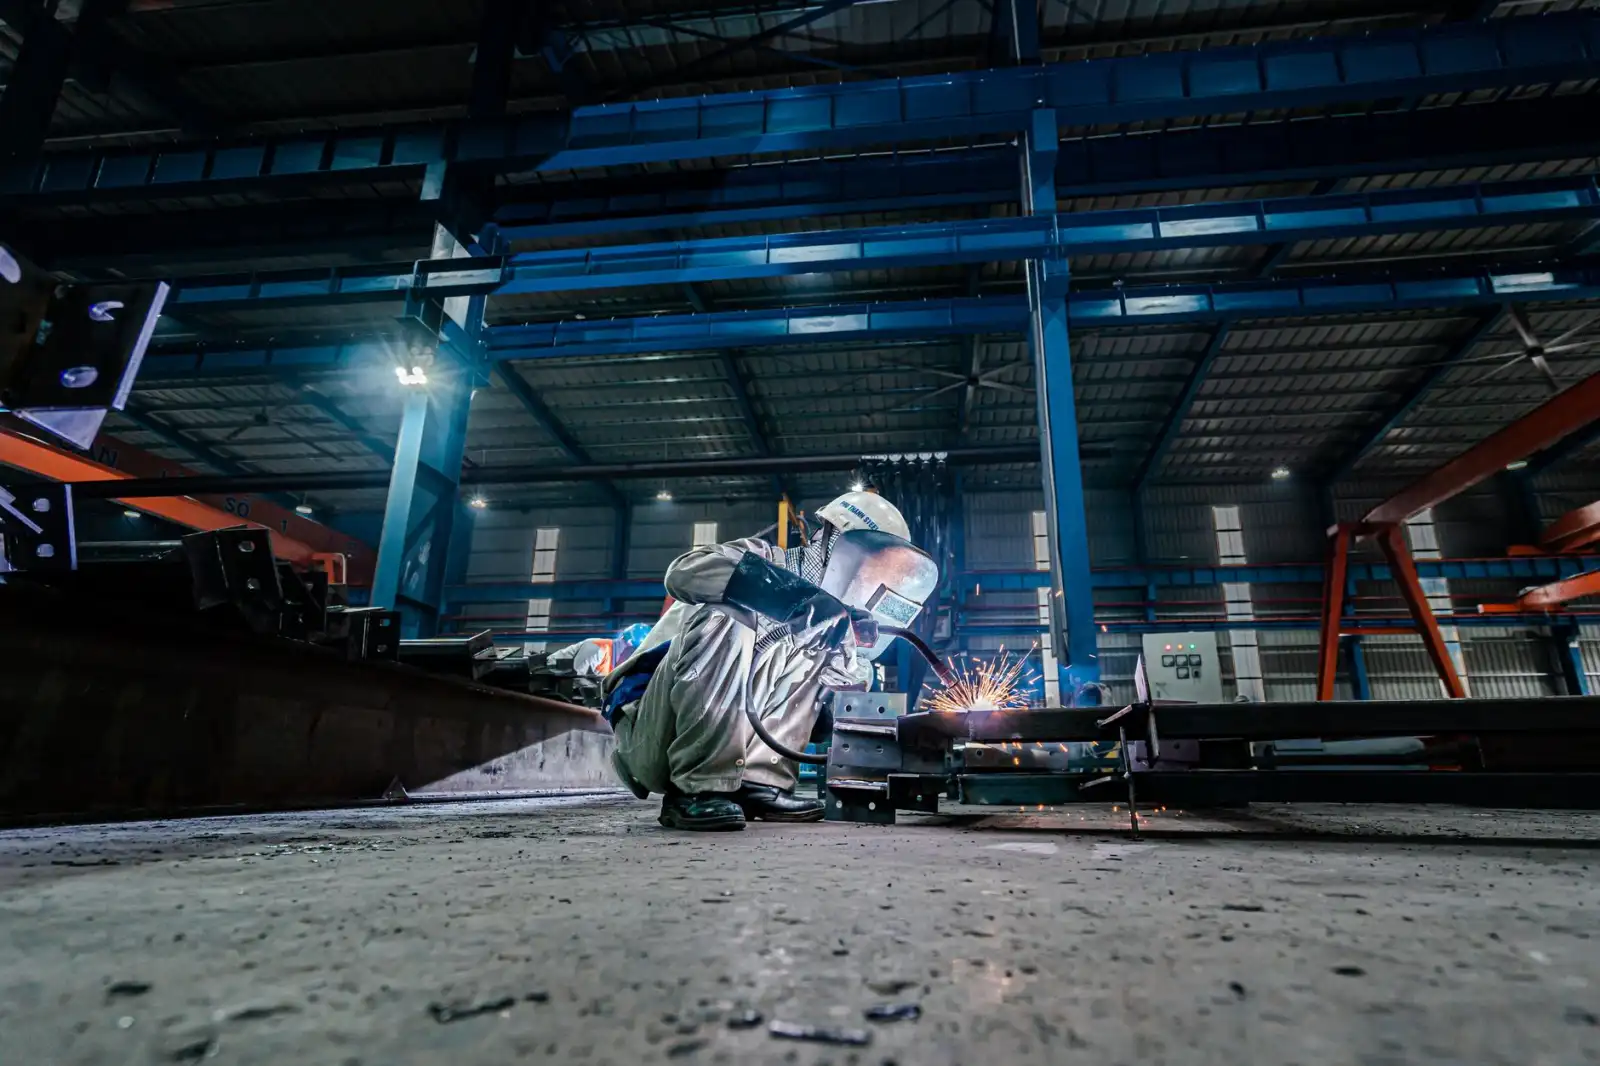
- 现场焊接:多用于柱脚、特殊节点,对焊工持证要求和防风措施要求严格
- 栓焊混合:翼缘焊接、腹板螺栓,兼顾刚度和施工便利性
值得注意的是,宜宾夏季湿度大、雨季集中,焊接作业需搭设防雨棚,焊后48小时内完成超声波探伤,避免延迟裂纹风险。
二、金属加工精度如何影响现场装配效率
很多项目工期延误的根源不在现场,而在金属加工环节。钢构件在工厂预制时,如果切割下料偏差超过1.5mm、孔位偏移超过2mm,到了现场就会出现“装不上、对不齐”的尴尬。宜宾鸿毅在加工环节采用数控切割和三维钻床,将构件精度控制在±1mm以内,现场安装匹配率可提升至98%以上。
另一个容易被忽视的细节是构件编号与包装。按吊装顺序编号、分区域打包运输,能减少现场二次倒运时间。一个2万平方米的厂房项目,仅此一项可节省3-5天工期。
实践建议:从设计阶段介入
如果业主希望在4个月内完成厂房建设并投产,建议在方案设计阶段就让钢结构施工单位介入,提前确认以下事项:
- 柱网尺寸与工艺设备布局是否匹配,避免后期变更
- 屋面荷载是否考虑光伏或空调机组,预留檩条加强方案
- 防火等级要求对应涂料厚度,是否影响构件截面
- 运输路线限高限宽,超长构件是否需分段出厂
这些前置动作看似增加设计周期,实则能避免施工阶段的返工和等待,整体效益显著。
三、趋势展望
随着宜宾动力电池、晶硅光伏等产业集群加速成链,工业厂房对大跨度、快交付、可扩展的需求只会更强。装配式钢结构工程正从“替代方案”变成“首选方案”,而宜宾制造的本地化加工能力,正在让这种建造方式变得更可控、更经济。对于计划建厂的企业来说,选对施工体系,比单纯压价更能守住投产节点。