宜宾钢结构厂房施工质量控制的三个关键技术节点
川南地区多雨潮湿的气候条件,叠加宜宾作为长江上游重要工业城市的产业定位,对钢结构厂房施工提出了远超国标的基础要求。不少业主方在项目前期更关注用钢量和单方造价,却往往忽略了**焊缝质量控制、高强螺栓连接面处理、以及围护系统气密性**这三个决定厂房全寿命周期安全与使用体验的隐性节点。作为深耕宜宾本土的装配式建筑服务商,鸿毅钢构结合近年多个落地项目的实操经验,梳理出以下三个容易“栽跟头”的技术关键点。
一、隐蔽工程里的“毫米级”博弈:高强螺栓连接面的摩擦系数控制
在门式刚架或桁架结构中,高强螺栓连接副的终拧扭矩固然重要,但**连接板表面的抗滑移系数**才是设计计算的真正前提。很多现场质量员只盯着扭矩扳手的数值,却忽视了构件在金属加工厂出厂前喷砂或抛丸处理的粗糙度等级。若摩擦面存在浮锈、油污或涂层过厚,即使扭矩达标,在长期风荷载或吊车振动下也可能发生微量滑移,进而引发结构次应力重分布。
宜宾临港某物流仓库项目曾出现雨后复检时个别节点扭矩衰减的现象,排查后确认是安装前未对摩擦面进行二次清理所致。我们的处置方案是:严禁雨天露天终拧,并在构件进场后采用钢丝刷动力工具清除浮锈,同时用粗糙度对比块进行抽检。实测数据表明,将抗滑移系数从0.35提升并稳定控制在0.45以上,节点刚度可改善约12%。
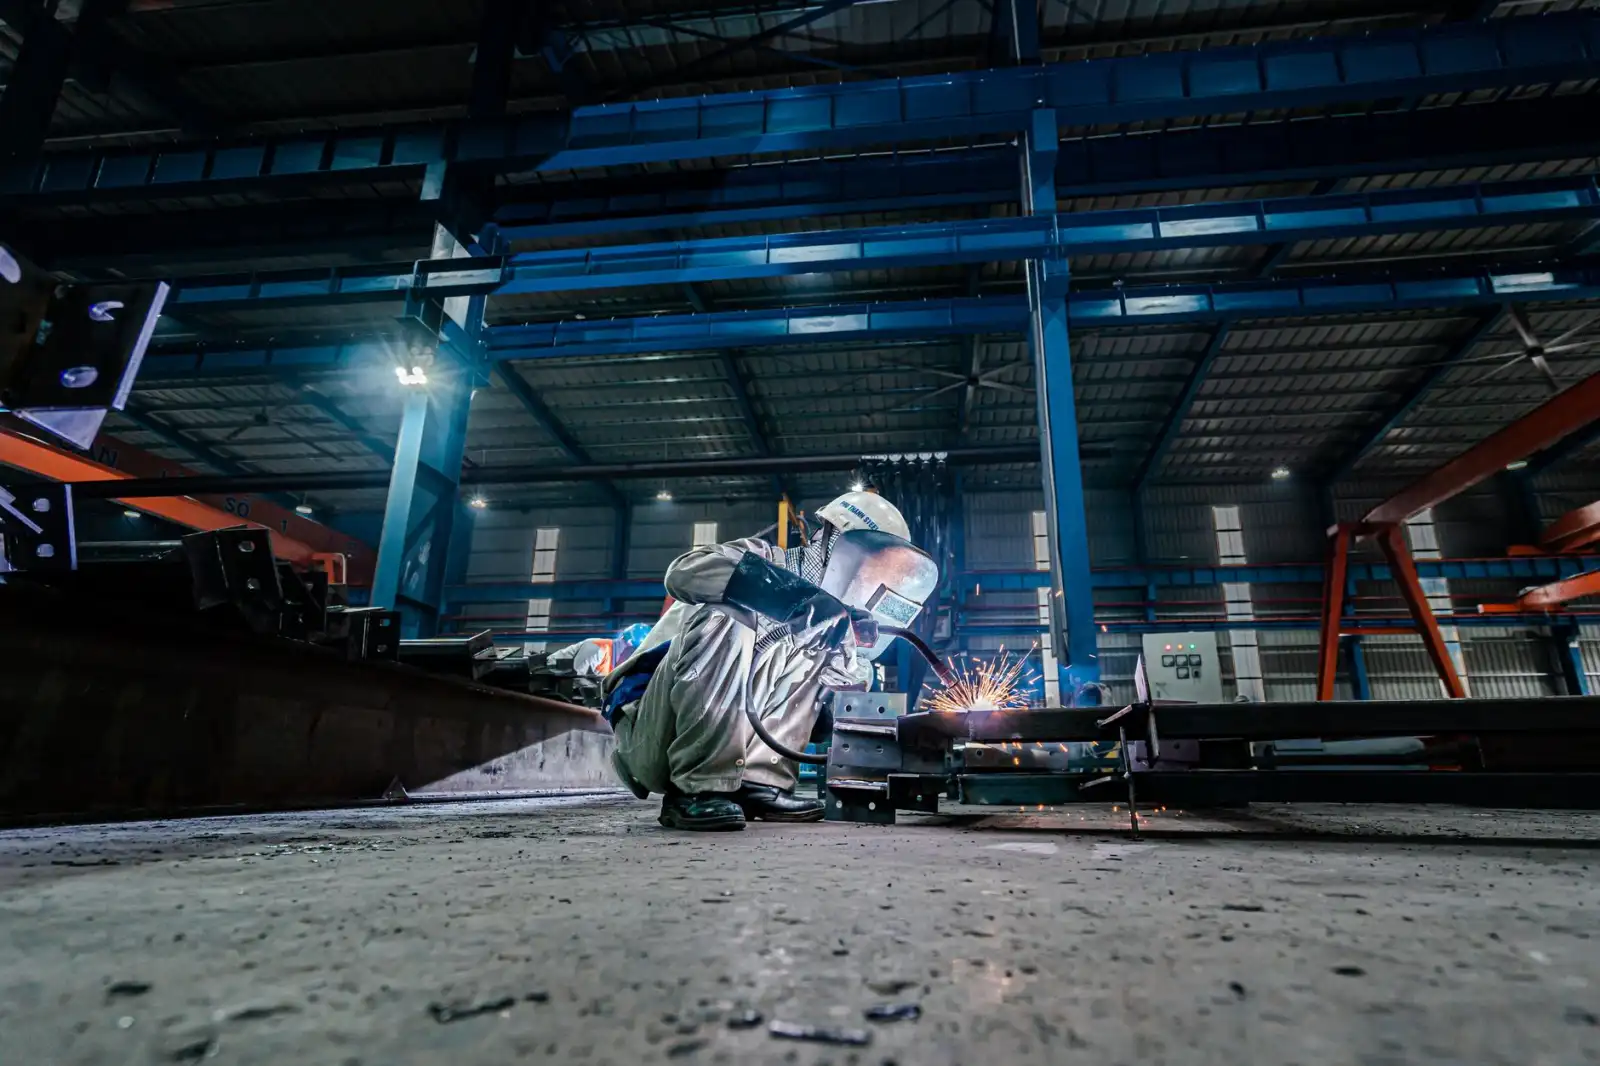
二、焊接热输入与层状撕裂的博弈——不只是焊工证的问题
钢结构工程中,焊缝质量往往被简单归因于焊工的操作水平。但在厚板(t≥40mm)或T型全熔透焊缝中,层状撕裂才是真正的隐形杀手。这主要取决于母材的Z向性能及焊接时的拘束度。宜宾本地部分钢材供应商提供的Q355B板虽能满足常规力学指标,但Z向性能有时未必标注清晰。若设计未要求Z15及以上等级,现场又采用大热输入(线能量>45kJ/cm)的埋弧焊,极易在厚度方向产生阶梯状裂纹。
一个务实的工艺改进是:在坡口两侧各100mm范围内预先施焊一道≤8mm的“隔离焊道”,以释放部分拘束应力。同时将焊接热输入严格限制在25~35kJ/cm区间,并控制道间温度不超过200℃。去年我们在宜宾某汽车零部件冲压车间项目中实践此方案,UT探伤一次合格率从82%提升至97.6%,返修成本下降近四成。
三、围护系统的“呼吸”与渗漏——装配式建筑最易忽视的隐形痛点
相比主体钢架,墙面和屋面的彩钢夹芯板安装看似简单,但漏水投诉在装配式建筑交付后第一年内占比极高。问题核心往往不在板缝的打胶质量,而在板肋与檩条搭接处的毛细虹吸效应。宜宾雨季风力可达6~7级,雨水在风压下会沿板缝逆向爬升。若端部泛水板收边未设置滴水线,或自攻螺钉打在波谷而非波峰,渗漏几乎无法避免。
我们的金属加工车间在檩条冲孔时即采用长圆形孔(孔径方向顺檩条长度),允许热胀冷缩位移。现场安装则要求每颗螺钉必须垂直于檩条面,且套上EPDM防水垫圈。实测淋水试验下,优化后的节点在持续2小时、水压0.3MPa条件下无任何渗迹。同时,在屋脊盖板下方增设一道通长透气密封条,有效解决了结露水流向室内的问题。
实践建议:把质量控制前移到“加工车间”而非“安装现场”
对于宜宾本地的业主或总包单位,建议在招标时优先考察钢构企业的金属加工设备精度(如数控切割机定位公差是否≤±1.5mm)及抛丸除锈等级。很多现场质量问题,根源在于构件出厂前的制孔精度和焊接变形矫正不到位。若端板螺栓孔群错位超过2mm,现场只能扩孔,这会直接破坏摩擦面。宁可增加3%~5%的加工成本,也要确保构件在工厂内的预拼装检验覆盖率。
另外,针对宜宾多雨气候,建议在施工组织设计中明确雨天焊接的防风防雨棚搭设标准,以及焊材烘干和发放的专人负责制。这些小细节往往比昂贵的检测设备更能守住质量底线。
钢结构工程与装配式建筑的融合,不仅是施工方式的更替,更是质量管理颗粒度的细化。从宜宾制造走向宜宾精造,需要我们这一代工程人沉下心来,在每一个焊缝、每一颗螺栓、每一道板缝中打磨手艺。鸿毅钢构期待与更多本地企业交流实战经验,共同提升宜宾地区钢结构厂房的全生命周期品质,真正让建筑成为经得起风雨的工业载体。