宜宾钢结构厂房施工中装配式连接节点的质量控制要点
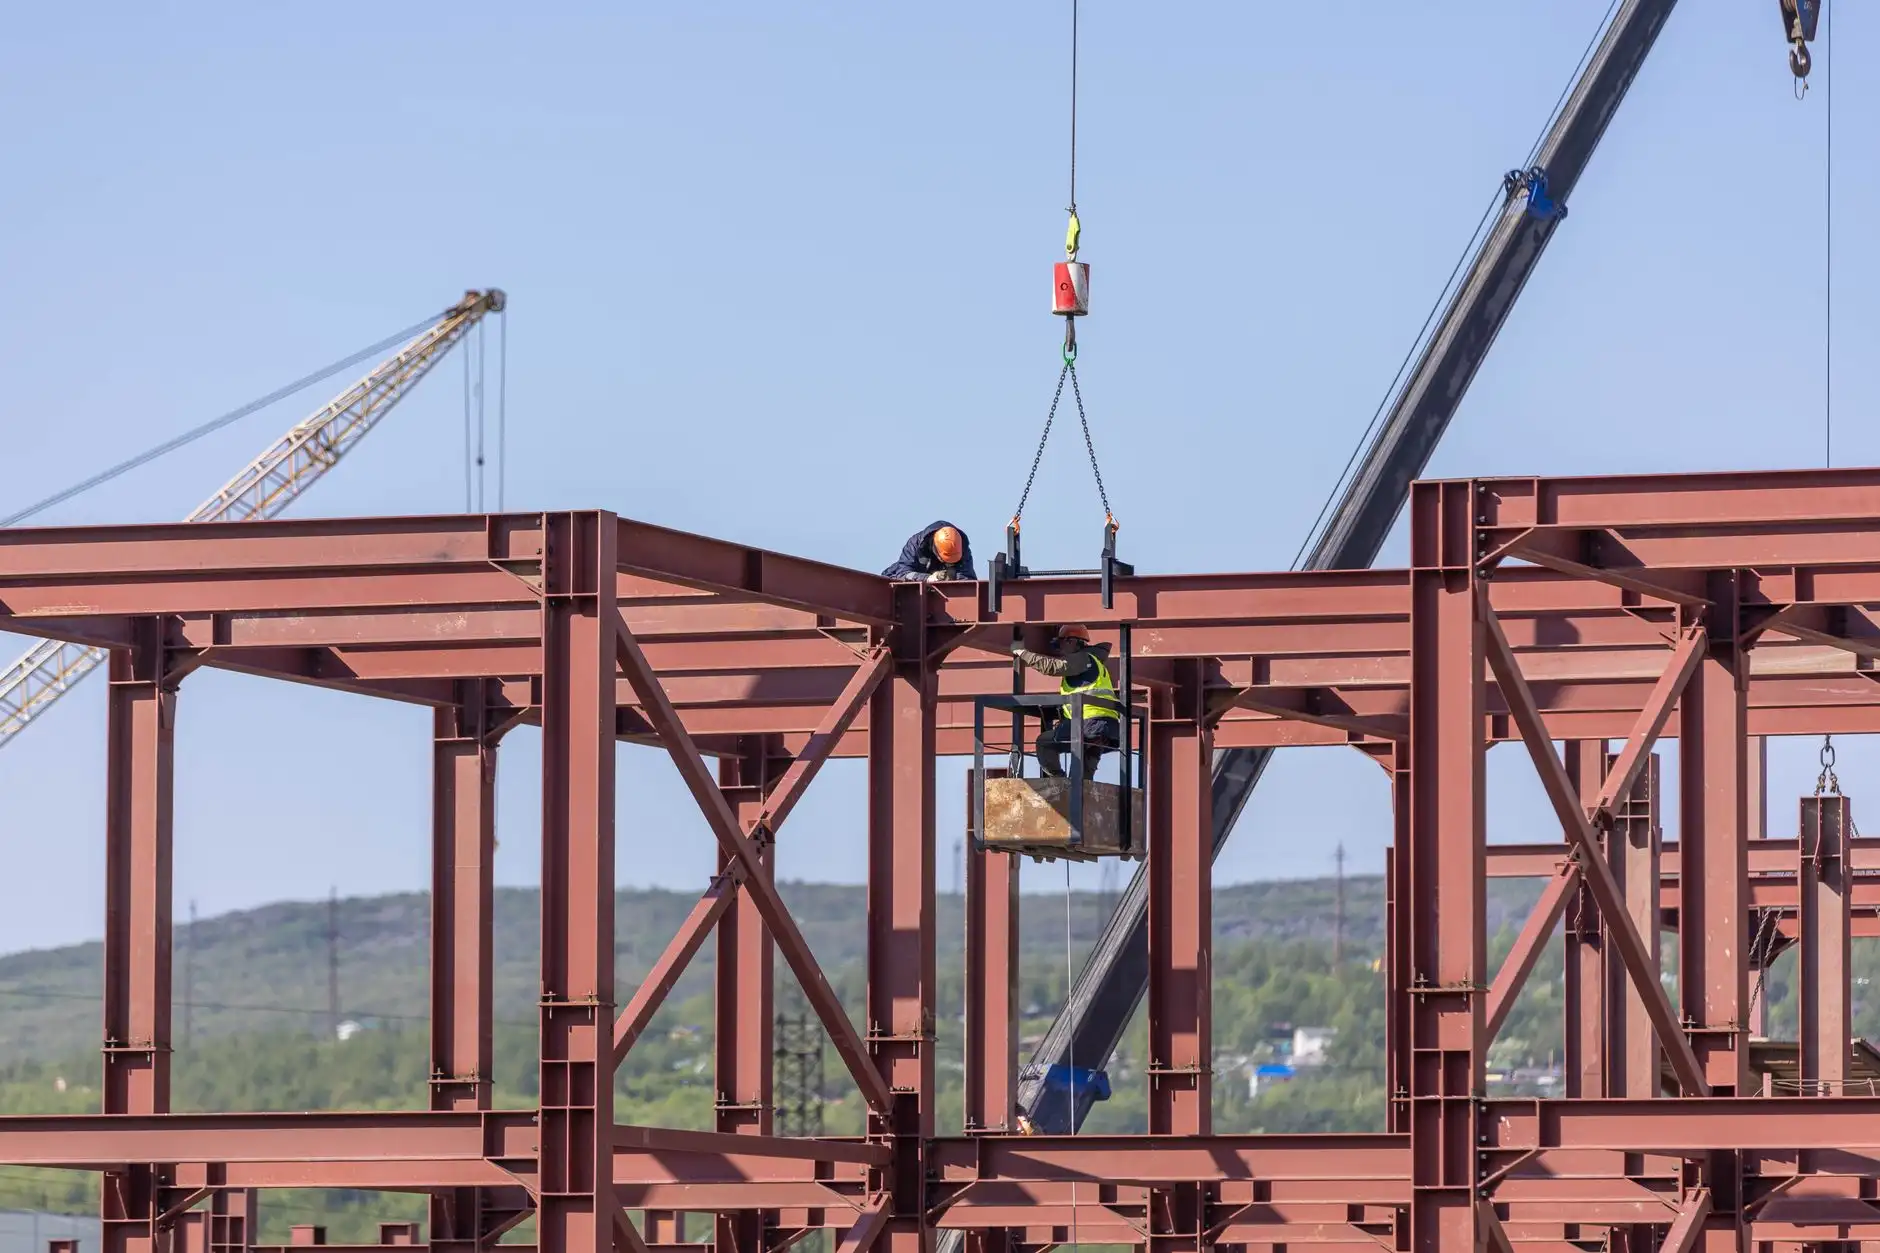
宜宾地处川滇黔结合部,常年湿度大、日照少,这对钢结构厂房的防腐与连接节点提出了比平原地区更苛刻的要求。装配式连接节点作为钢结构工程的核心受力部位,其质量控制不仅关乎结构安全,更直接影响装配式建筑在西南地区的推广口碑。下面结合我们在宜宾制造基地的实操经验,谈谈几个容易被忽视的控制要点。
一、高强螺栓连接:扭矩系数与摩擦面才是真功夫
不少项目在节点验收时只盯着终拧扭矩值,却忽略了扭矩系数离散性对预紧力的影响。我们做过统计,同一批次的10.9级大六角螺栓,若存放环境湿度超过70%,其扭矩系数波动可达15%以上。因此,宜宾的雨季施工中,螺栓进场后必须复验扭矩系数,且摩擦面抗滑移系数试验要与构件同批次、同工艺制作试板,而非单独送检。现场施工时,初拧扭矩取终拧值的50%,终拧后24小时内完成标记检查,这是避免漏拧、欠拧的底线。
说到底,装配式建筑的优势在于“工厂预制、现场拼装”,但若节点螺栓预紧力不均匀,反而会造成应力集中,比焊接结构更危险。我们要求每班作业前用数显扭矩扳手对电动扳手进行标定,偏差控制在±3%以内,这个细节往往决定了一榀门式刚架的最终变形量。
二、栓焊混合节点:焊接顺序决定残余应力分布
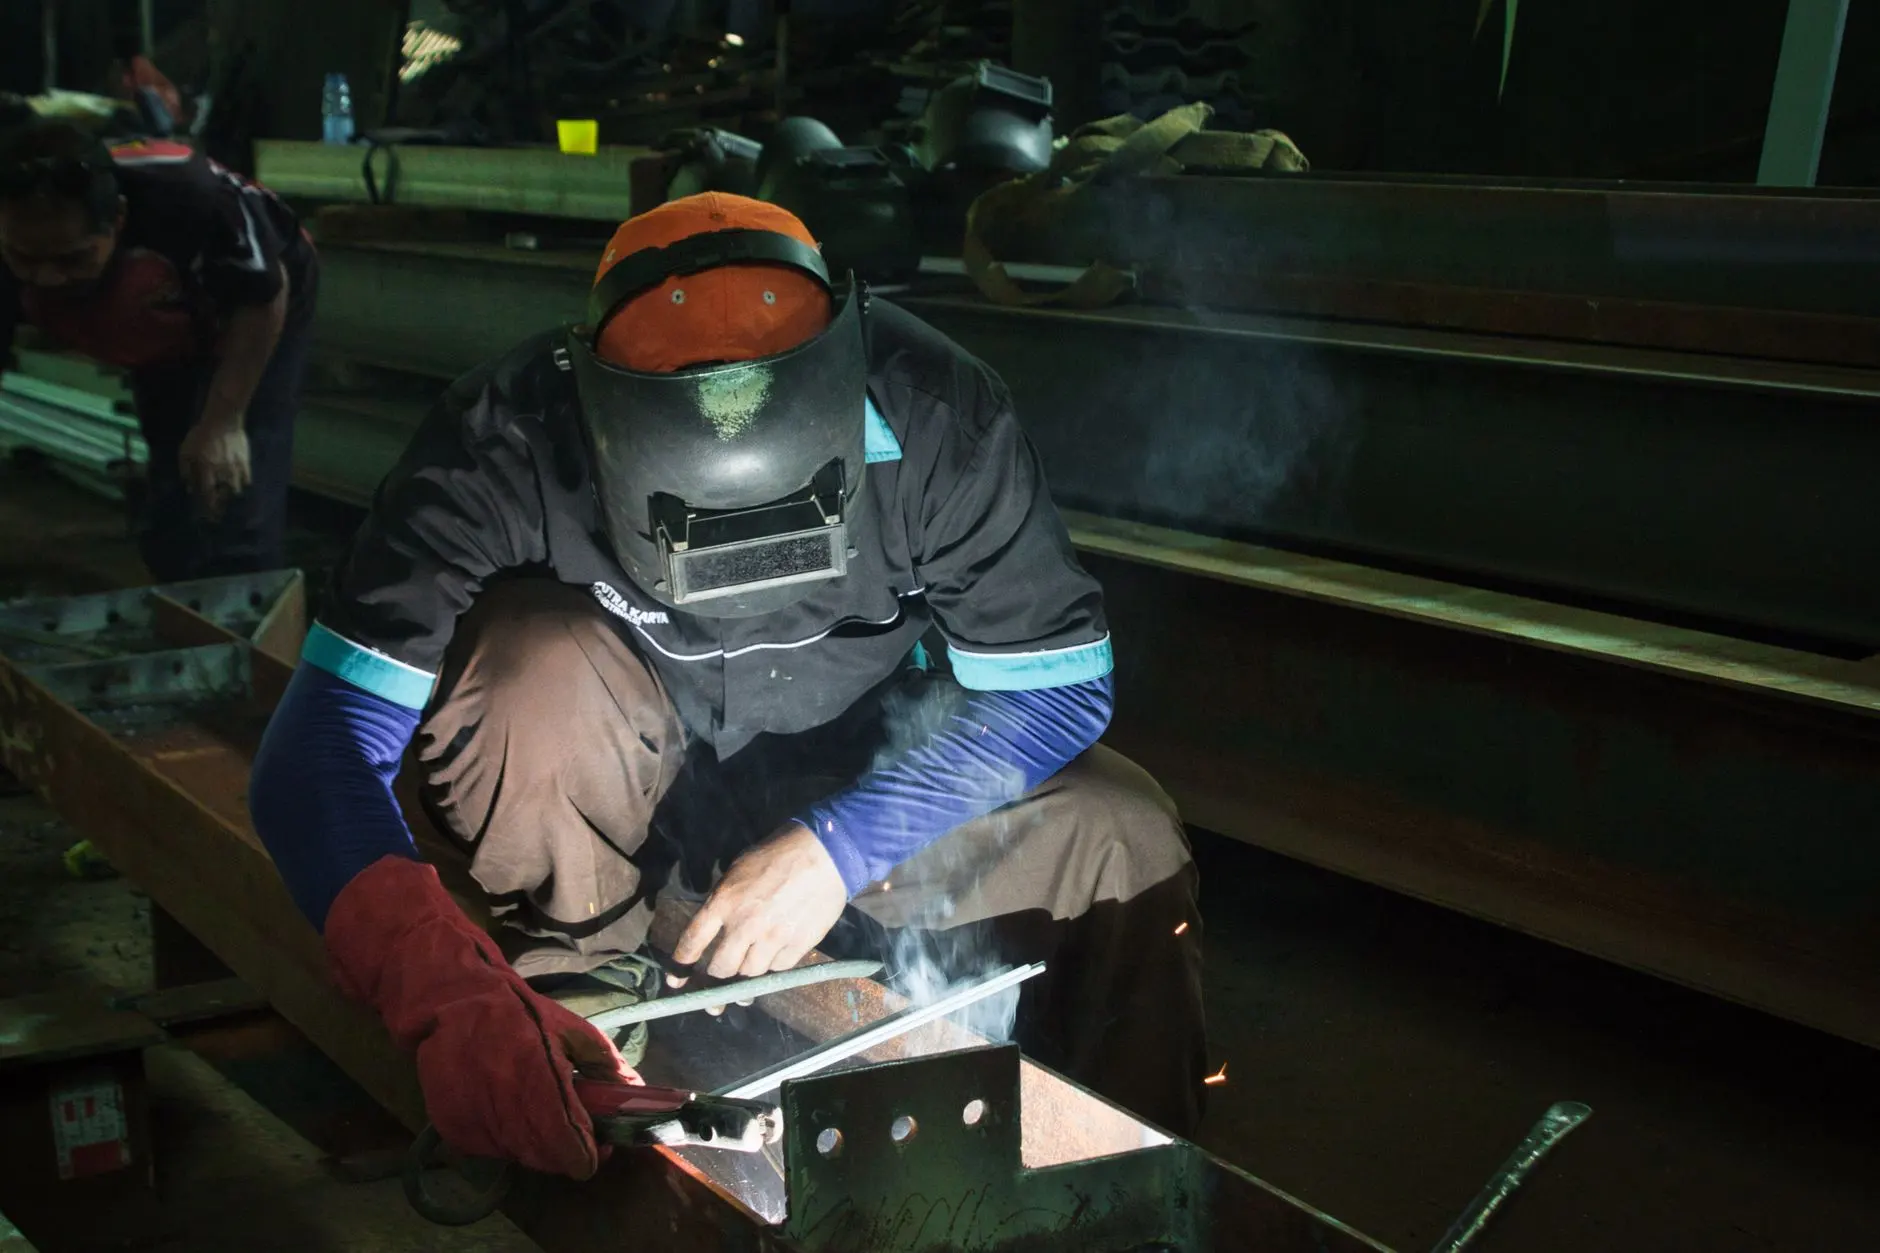
在钢结构工程中,梁柱刚接节点常采用“腹板栓接+翼缘焊接”的混合形式。翼缘焊接的层间温度控制和焊接顺序若不当,会与高强螺栓的预紧力产生叠加效应,导致腹板连接处出现微裂纹隐患。我们的工艺规程要求:先焊下翼缘,再焊上翼缘,且每道焊缝完成后用红外测温枪检测,层间温度不得超过250℃。
这里有个容易踩的坑——很多人以为全熔透焊缝只要超声波探伤合格就万事大吉。实际上,焊缝冷却速度过快(尤其是在宜宾冬季湿冷环境下)会增大淬硬倾向,导致延迟裂纹。因此,构件厚度超过30mm时,必须按规范进行焊后消氢处理,加热温度控制在200~250℃并保温2小时。这不仅是技术问题,更是责任问题。
三、现场安装偏差:从“调尺寸”转向“调姿态”
装配式建筑对构件加工精度的要求远高于传统现浇结构。很多施工队习惯了现场切割、扩孔来适应偏差,这在装配式钢结构工程中是致命的——因为扩孔会破坏摩擦面,直接降低抗滑移系数。我们在宜宾制造基地推行“BIM模型驱动数控钻孔”,将连接板孔径公差控制在±0.5mm以内,现场安装时严禁火焰扩孔,只允许采用铰刀修孔,且扩孔量不得超过2mm。
柱脚锚栓的预埋偏差同样是老大难。采用定位钢板胎架来固定锚栓组,浇筑混凝土前复测三维坐标,比传统“拉线找中”的方法效率提升一倍以上。实测表明,用定位胎架后锚栓群组的平面位置偏差可稳定控制在3mm以内,而传统方法常在5~8mm徘徊。
关于金属加工环节,我们要求所有端板在铣床加工后必须进行平面度检测,端板与柱翼缘的贴合面间隙超过0.5mm时必须进行修磨或加垫片,严禁依靠螺栓强行拉紧消除间隙——那会让节点处于“假拧紧”状态。
四、典型问题案例:一个被忽视的垫片引发的返工
去年在宜宾某食品加工厂项目中,现场质检发现一层某柱间支撑节点的高强螺栓有3颗出现异常位移。排查后发现问题根源并不在螺栓本身,而是垫片倒角方向装反,导致承压面积不足,局部压陷后在风荷载作用下产生了滑移。这个节点最后整体返工,损失工期4天。这类问题在图纸上完全看不出来,只有对作业人员进行专项交底并设置首件验收制才能防住。
从那以后,我们在所有项目上推行“节点安装实名制记录卡”,每颗高强螺栓的初拧、终拧时间及操作人、检查人全部扫码录入。数据看似繁琐,但在后续金属加工质量追溯时,价值极大。
装配式建筑要想在西南市场走得更远,宜宾制造必须跳出“重构件加工、轻现场管理”的旧思维。连接节点质量控制的核心其实只有八个字:数据说话,过程留痕。无论是高强螺栓的扭矩系数,还是焊缝的预热温度,抑或是垫片的安装方向,每个细节都值得较真。钢结构工程的安全,从来不是靠某一次探伤或某一次试验来保证的,而是靠每一道工序的确定性积累出来的。